ワイヤー放電加工機 : 購入者のよくある質問への直接の回答
精密切断装置を評価するワークショップの場合、簡単な答えは次のとおりです。 ワイヤー放電加工機 この機械は、連続的に供給される金属ワイヤを電極として使用し、制御された放電を通じて導電性材料を侵食するため、複雑な形状、厳しい公差、硬い材料を直接機械的接触なしに切断できます。調査中のバイヤー 放電加工ワイヤー 加工では通常、中速ワイヤ EDM、高速 (往復) ワイヤ EDM、ラージテーパ ワイヤ EDM の 3 つの幅広い機械カテゴリから選択され、それぞれが厚さ、テーパ角度、および表面仕上げ要件のさまざまな組み合わせに適しています。アン 放電加工機ワイヤー システムは通常、単一の普遍的な仕様ではなく、部品の形状、切断される材料、目標の仕上げに到達するために必要なパスの数に基づいて選択されます。
この記事では、ワイヤ EDM マシンの一般的なタイプ、内部の構造、各タイプが最も適合する傾向がある場所、いくつかの基準で相対的なパフォーマンスを比較する方法、継続的なメンテナンスに通常どのようなものが必要かについて説明します。実用的な選択ガイダンスが全体に含まれており、比較表と各マシン カテゴリの相対的な位置付けを要約したいくつかのデータ視覚化も含まれています。
- ワイヤ EDM 加工は、切削力ではなく火花侵食に依存する非接触プロセスです。
- 中速ワイヤ放電加工機は、一般的な工具や金型の加工に広く使用されています。
- ワイヤの再利用とコスト効率が重要となる高速 (往復式) ワイヤ EDM マシンが一般的です
- 大きなテーパーのワイヤ EDM マシンは、大幅な角度の切断が必要な部品に対応します
ワイヤ EDM マシンのカテゴリから選択する場合は、ブランドではなく、マシンの能力に適合するかどうかが重要になります。 ワーク厚さ、必要なテーパー角、仕上げ公差 実際に生産されている部品について。
ワイヤー放電加工機の一般的な種類とその特徴
中速ワイヤ放電加工機
中速ワイヤ放電加工機は、改良された往復動ワイヤ加工機と呼ばれることもあり、複数のトリム パスを適用して切断面を段階的に改善しながら、ワイヤをワークピース上で前後に動かします。このカテゴリは、広範囲の部品形状にわたって切削速度、表面仕上げ、および装置コストのバランスが適度にバランスされているため、多くの場合、工具および金型ショップのデフォルトの出発点となります。ワイヤは通常モリブデンベースであり、複数のパスにわたって再利用されるため、ショップではこれを管理するための実用的な方法と見なすことがよくあります。 放電加工ワイヤー 最終トリムカットの仕上げ品質を犠牲にすることなく消費できます。
高速(往復式)ワイヤ放電加工機
高速ワイヤ EDM マシンは、往復ワイヤ送り原理を共有していますが、一般に、より高速な荒切断スループット向けに構成されており、多くの場合、大幅にトリミングされた中速セットアップと比較して表面仕上げが犠牲になります。これらの機械は、可能な限り微細な表面を実現することよりもサイクル タイムが重要であり、その後の仕上げ作業がすでにワークフローの一部となっている生産環境に適する傾向があります。ワイヤが前後に移動するため、単一のスプールを多くの部品に使用できます。これは、大量の粗切断の実際的なコストの考慮事項としてよく挙げられます。
ラージテーパーワイヤー放電加工機
大きなテーパーのワイヤ EDM マシンは、上部ワイヤ ガイドと下部ワイヤ ガイドの間に大きな角度を保持できるワイヤ ガイド ヘッドと軸構成を備えて構築されており、これによりワイヤが 1 回のパスでワークピースに急な抜き勾配を切り込むことができます。このカテゴリは通常、顕著なテーパーや段差プロファイルが外観上の要件ではなく機能要件となる、スタンピング ダイ コンポーネント、押出ダイ、またはその他の工具などの部品に選択されます。ワイヤーガイドが極端な角度まで振れる場合でも機械構造は剛性を維持する必要があるため、ここでは主に直線壁切断用に構築された機械よりも機械フレームの設計とガイドの精度が重要になります。
ワイヤ放電加工機のカテゴリ別の一般的な構造の焦点 | 機械カテゴリー | 主な構造的焦点 |
| 中速ワイヤ放電加工機 | マルチパストリム精度と再現可能な位置決め |
| 高速ワイヤ放電加工機 | ワイヤ送給の信頼性と荒加工のスループット |
| 太テーパーワイヤ放電加工機 | 極端な角度範囲にわたるワイヤガイドの剛性 |
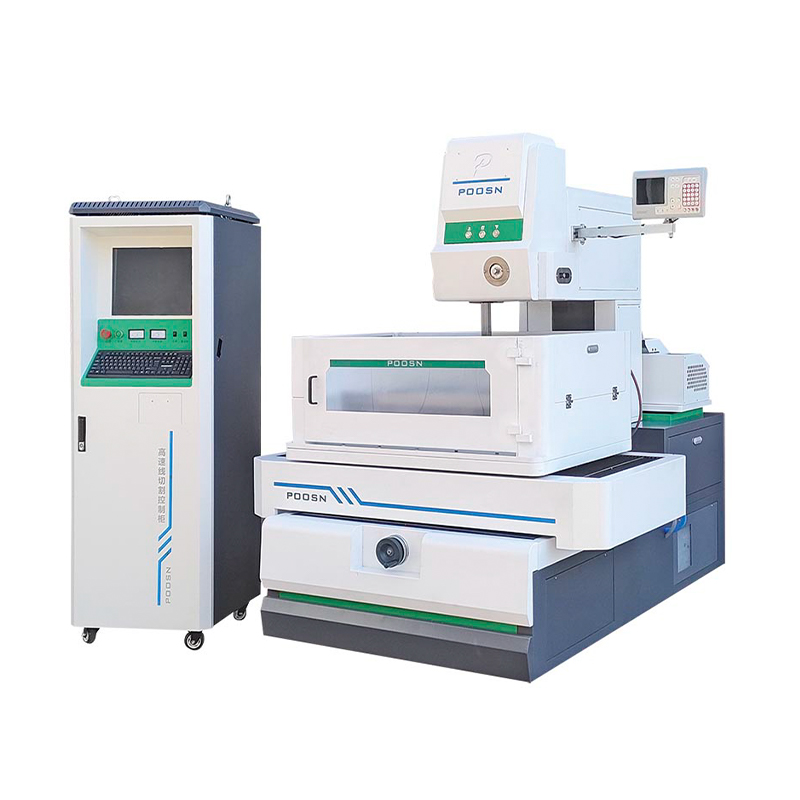
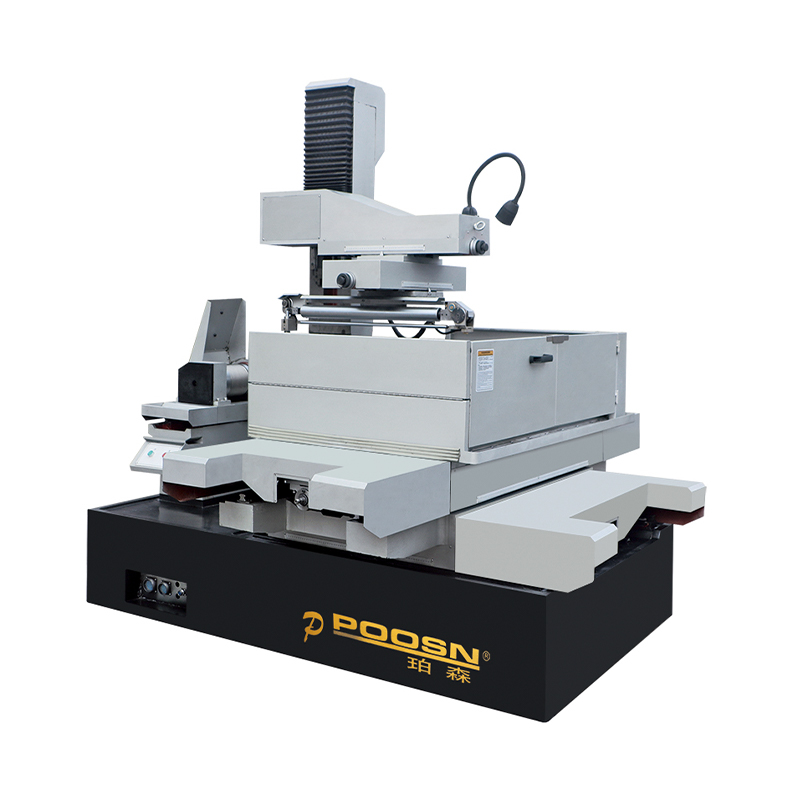
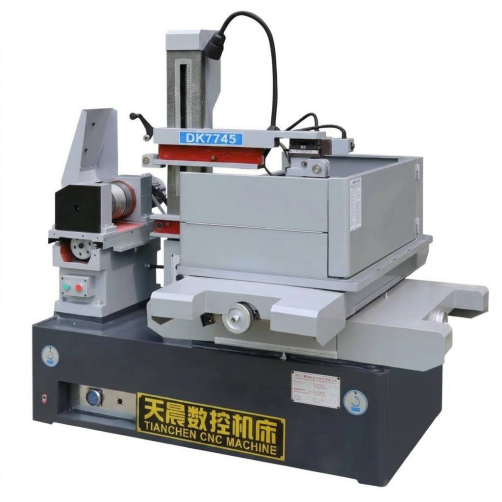
PS-Cシリーズ 中速ワイヤ放電加工機 configuration for general tool and die applications |
DK77-BCシリーズ 中速ワイヤ放電加工機 configuration with extended trim-pass control |
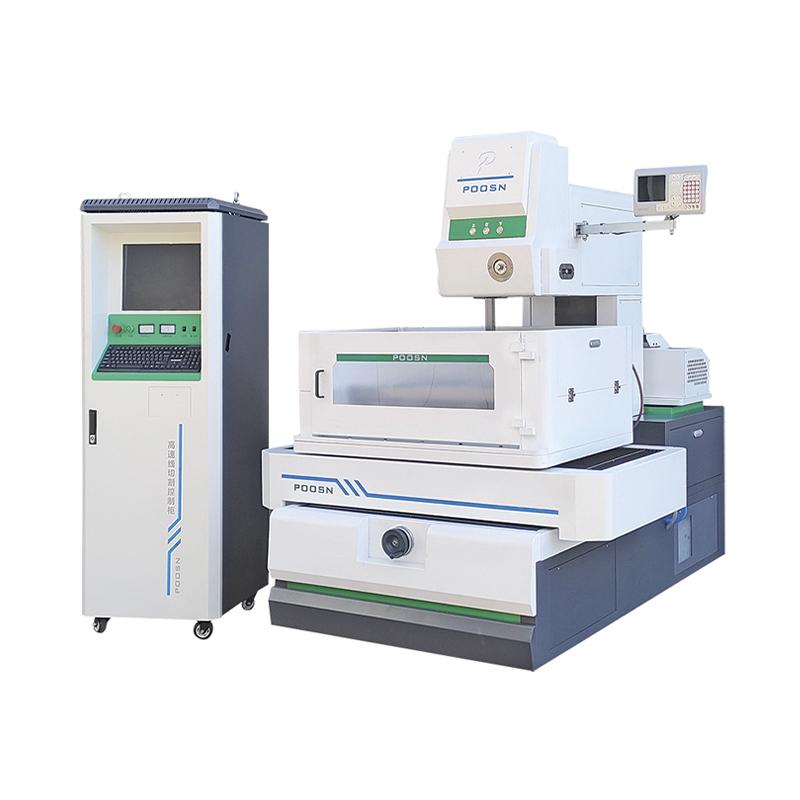
DK77-Aシリーズ 高速往復ワイヤ放電加工機の構成 |
DK77-Bシリーズ 高速往復ワイヤ放電加工機の構成, alternate frame layout |
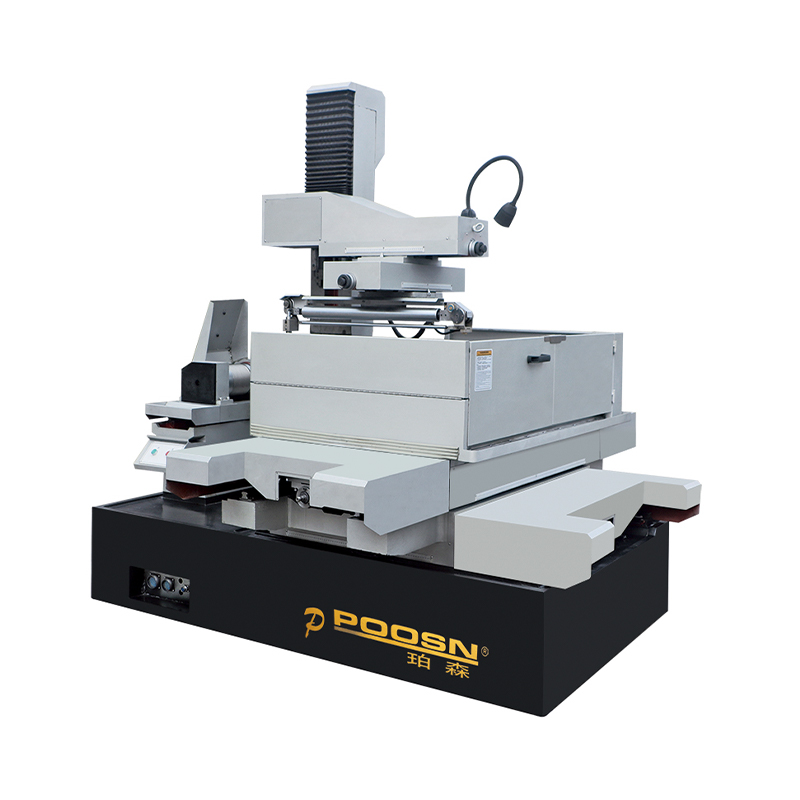
DK77-Dシリーズ 太テーパーワイヤ放電加工機 configuration for steep-angle cutting |
3 つのカテゴリは厳密には階層的ではありません。それぞれが スピード、フィニッシュ、テーパー能力のさまざまな組み合わせに合わせて最適化されています。 単に他のものよりも優れているということではありません。
ワイヤー放電加工機の仕組み: 原理と構造
ワイヤ EDM 機は、ワイヤ電極とワークピースの間の一連の急速放電によって材料を除去します。ワイヤ電極とワークピースは両方とも誘電性流体 (通常は脱イオン水) に浸漬または洗い流されます。各放電では微量の材料が蒸発し、誘電性の流体が結果として生じた破片を洗い流し、同時に切断ゾーンを冷却して放電ギャップの制御にも役立ちます。ワイヤーがワークピースを物理的に押し付けることがないため、切削抵抗は非常に低く抑えられます。これが、ワイヤー EDM が硬化工具鋼や従来では機械加工が困難であったその他の材料に一般的に使用される理由の 1 つです。
位置決めは、プログラムされた部品プロファイルに従って X-Y テーブル (およびテーパー対応機械では U-V ワイヤ ガイド軸) を駆動する CNC 制御システムによって処理され、別個の電源ユニットがパルス周波数や電流などの放電パラメータを制御します。機械フレーム、ワイヤ搬送システム、および誘電体循環システムは制御電子機器と連携して動作するため、一般に機械の剛性と制御精度は、機械を評価する際に個別の関心事としてではなく、一緒に考慮されます。
機械的および構造システム - マシンベッドとコラムの鋳造
- X-Y ワークテーブル、および該当する場合は U-V テーパー軸
- 上下のワイヤガイドヘッド
- ワイヤースプール、テンション、および巻き取りシステム
- 誘電性流体タンクと濾過回路
| 制御および電源システム - CNCコントローラーとパートプログラムインターフェース
- 軸位置決め用サーボドライブシステム
- 放電発生用パルス電源
- ギャップ検知および適応制御回路
- 断線検出と安全インターロック
|
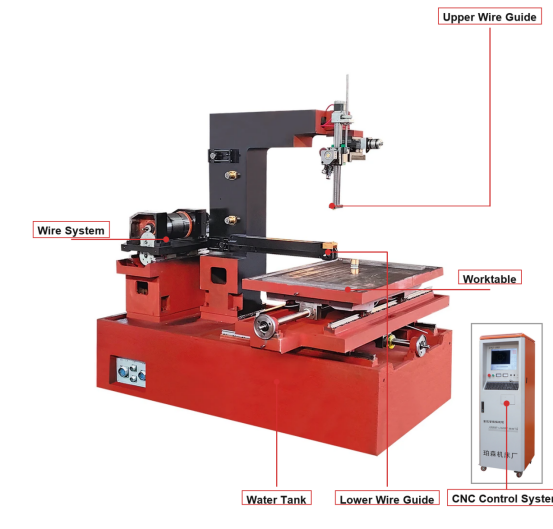
切削抵抗が最小限であるため、ワイヤ放電加工機の剛性は主に約 長期にわたって位置精度を維持する 大きな機械的負荷に耐えるのではなく、
相対的な切断速度 ワイヤ EDM カテゴリ全体での位置決め
数値を比較する前に、ワイヤー EDM の文脈において「切断速度」が実際に何を意味するのかを理解するのに役立ちます。実際の切断速度は、材料の種類、ワークピースの厚さ、ワイヤの直径、およびプログラムされたトリムパスの数に大きく依存するため、単一の数値は固定された評価ではなく、単なる目安にすぎません。以下のグラフは、正確な測定値ではなく、簡略化された例示的な指標を示しており、典型的な荒加工シナリオにおいて 3 つの機械カテゴリが一般的にどのように比較されるかを示すことを目的としています。より高い指数は、一般に同等の条件下でのファーストパス材料除去の高速化に関連する機械カテゴリを反映しています。これらの数値は一般的な方向のみを示すものであり、特定のマシン モデルの保証された仕様として扱うべきではありません。
チャートを読むと、中速ワイヤ EDM マシンは一般に、この例示的なスケールの上位に位置します。これは、マルチパス プログラミングにより、適度に高速なラフ カットと、後で表面仕上げを回復する追加のトリム カットを組み合わせることができるためです。高速レシプロ機械は中央に配置されており、極端な仕上げが主な関心事ではない単純なスルーカットのための主力機械としての一般的な役割を反映しています。大きなテーパーの機械は、この特定のチャートでは比較的低い指数を示していますが、これは弱点ではなく、設計上の優先順位を反映しています。ワイヤー ガイドの形状と制御システムは、直線切断のスループットを最大化するためではなく、急な角度での精度を維持するために最適化されています。実際には、主にテーパーダイコンポーネントを切断する工場は、実際の速度よりもテーパーの能力が決定要因となるため、この指標のみに基づいて機械を選択することはありません。また、1 つのカテゴリ内でも、実際のスループットはワイヤの直径、材料の導電率、およびパルス パラメータの設定の積極性によって異なることにも注意してください。一般に、ワイヤが細いと細部まで細かくできますが、実際の切断速度が低下する可能性があります。一方、ワイヤが太いと切断速度は速くなりますが、達成可能な最小内側コーナー半径が制限されます。ワークピースの厚さにも同様の影響があります。通常、材料の厚さが増加すると、誘電性流体がより長い排出チャネルから破片を洗い流す必要があるため、特定の機械の切削速度は低下します。マルチパス戦略では、単一数値の比較がさらに複雑になります。ショップがワイヤの寿命を保護するために最初のパスを意図的に遅くし、仕上げをトリム パスに依存する可能性があるため、実際の速度と一貫性を実質的に引き換えにすることになります。機械を並べて比較する購入者は、一般化されたカテゴリに依存するのではなく、部品に関連する特定の材料と厚さに関するベンダー独自のテストカット データを要求してください。最後に、機械の状態、誘電性流体の品質、ワイヤ供給の一貫性はすべて、基礎となる機械カテゴリと同様に実際の切断速度に影響を与えるため、よくメンテナンスされた中間層の機械は、メンテナンスが不十分な高スペックの機械よりも優れたパフォーマンスを発揮できる場合があることに留意してください。
ワイヤー EDM マシンのアプリケーション シナリオと主要な選択基準
ワイヤ EDM マシンは、工具や金型の製造、金型の製造、航空宇宙部品の製造、医療機器の製造、およびさまざまな自動車工具の用途にわたって、一般に従来の機械加工のような機械的ストレスを発生させずに導電性材料の正確なプロファイル切断が必要な場合に使用されます。通常、選択は、すべてのジョブに対して単一の「最適な」構成を選択するのではなく、機械の能力を特定の部品要件に適合させることに帰着します。
- 機械が作業範囲内に収容できるワークの最大厚さ
- 必要な最大テーパー角度。これにより、大きなテーパー構成が必要かどうかが決まります。
- 目標表面仕上げと複数のトリムパスが意図したプロセスの一部であるかどうか
- 材料の種類と導電率(一部の材料では放電パラメータの調整が必要なため)
- 予想される生産量と、ワイヤの消費量とサイクルタイムのどちらがより大きなコスト要因となるか
- 工場ですでに使用されている既存の線径および誘電性流体システムとの互換性
スタンピング パンチやブランキング ダイを定期的に切断する工具や金型のショップは、これらの部品が直線の壁と角度のある逃げセクションを組み合わせていることが多いため、テーパー機能と位置の再現性を優先することがよくあります。コアおよびキャビティインサートを切断する金型メーカーは、ワイヤ切断面が最終仕上げである場合や、後で軽い研磨のみが必要な場合があるため、表面仕上げを重視する傾向があります。航空宇宙および医療部品のメーカーは、難しい合金や厳しい寸法公差を頻繁に扱うため、最初のパス速度よりも制御システムの安定性と再現可能なトリムパス性能に重点が置かれています。
ワイヤ放電加工機を選択する最も信頼できる方法は、次のとおりです。 実際の部品の厚さ、テーパー、仕上げの要件をマッピングする 他の機能を比較する前に、メーカーが指定した作業範囲とテーパー範囲と比較してください。
連続したトリムカットにおける表面仕上げの向上
ワイヤ放電加工機のワイヤプロセスを評価する人にとって最も実用的な概念の 1 つは、切断パスの数と結果として得られる表面仕上げの関係です。最初の粗切断パスでは、一般にバルク材料が迅速に除去されますが、迅速な除去に使用される放電エネルギーにより大きなリキャストマークが残る傾向があるため、比較的粗い表面が残ります。後続のトリム パスでは、徐々に低い放電エネルギーとより厳しいオフセットが使用され、パスごとに表面が洗練されます。部品図面に記載されている仕上げ公差に応じて、ショップでは通常、合計 2 ~ 4 つのパスを計画します。以下のグラフは、1 つの機械や材料に関連付けられた特定の Ra 値ではなく、単純化された相対粗さ指数を使用して、この一般的な関係を示しています。
このグラフのパス 1 とパス 2 の間の急激な低下は、ワイヤ EDM の一般的なパターンを反映しています。通常、表面仕上げの最大の改善は、最初の荒削りの後にトリム パスを 1 回追加するだけで得られます。その後の追加パスごとに、より小さな増分改善がもたらされる傾向にあります。そのため、多くのショップでは、利益の減少が追加されたサイクル タイムを上回ると、3 つまたは 4 つのパスで停止します。この傾向は EDM プロセスの文献で広く議論されており、単一メーカーの特定の設定ではなく、放電エネルギー削減の基礎となる物理学を反映しています。粗い最初のパスでは通常、材料除去速度を最大化するためにより高い電流とより長いパルス持続時間を使用します。これにより、本質的により深いリキャスト層とより粗い表面テクスチャが作成されます。トリムパスにより電流が減少し、パルス持続時間が短縮され、多くの場合、ワイヤ経路と完成プロファイルの間のオフセットが減少します。これにより、部品全体の寸法を大きく変えることなく、表面を段階的に洗練することができます。仕上げ寸法が厳しい部品の場合は、4 つ以上のパスが指定される場合がありますが、さらなる研削または研磨を目的とした部品の場合は、1 回の粗カットのみが必要な場合があります。パス数がテーパーカットと相互作用することにも注目してください。大きなテーパーマシンでは、急な角度全体で一貫した仕上げを維持するには、同様の厚さの直線壁カットと比較して追加のパスが必要になる可能性があります。ワイヤーの直径と張力の一貫性も、複数のパスにわたって機械が目標の仕上げに向かってどの程度予測どおりに収束するかに影響します。これは、パス間のワイヤーの位置にばらつきがあると、意図した仕上げの利点が相殺される可能性があるためです。自社の機械や材料のパスごとに実際に測定された Ra 値を記録しているショップは、実際の仕上げはパス数だけでなく誘電体の清浄度、ワイヤの状態、およびワークピースの材料にも依存するため、一般化されたグラフよりもはるかに正確な状況を把握できます。最後に、ワイヤ放電加工機のワイヤ消費量を比較する購入者は、一般にトリムパスが多いほど部品ごとに使用されるワイヤが増えることを意味するため、プロセス計画時に仕上げ要件とワイヤコストを合わせて考慮する必要があることを覚えておく必要があります。
ワイヤ切断放電加工装置を利用する一般的な産業分野
ワイヤ EDM の導入は業界によって大きく異なります。これは主に、特定の分野で硬いまたは加工が難しい導電性材料に正確なプロファイルを切断する必要がある頻度に基づいています。パンチ、ダイ、および関連工具には硬化した材料と厳しい輪郭公差の両方が必要となることが多いため、工具と金型の加工は依然として最も一般的な用途の 1 つです。特に従来のフライス加工では到達するのが困難な複雑な内部形状を備えたインサートの場合、金型の作成が厳密に行われます。航空宇宙、医療機器、および自動車用工具は、残りの重要なユースケースを締めくくりますが、それぞれが材料の種類、公差、仕上げに重点を置いています。以下の相対使用率指数は例示的なものであり、正確な市場シェアの数値ではなく、製造業界の情報源で一般的に説明されている一般的な普及パターンを伝えることを目的としています。
工具と金型の用途は、この例示的な指標で最も高いスコアを獲得しています。これは、焼入れ鋼の工具部品がワイヤ EDM の強みにほぼ理想的に適合しているためです。このプロセスでは、従来の切削に伴う工具の摩耗の問題が発生することなく、硬化した材料を処理でき、金型セットでよく必要とされる鋭い内部コーナーが生成されます。同様の理由で、特にインサートの内部に微細なディテールがあり、従来の複数の操作やシンカー EDM 用の特殊な電極が必要となる場合、金型の製作も同様の理由で厳密に行われます。航空宇宙産業と自動車産業では、同様のミッドレンジの使用法が見られますが、これらの産業のすべての部品に適用されるのではなく、一般に特定の工具や治具コンポーネントに関連付けられています。医療機器アプリケーションは、全体の体積は小さいものの、小さくて複雑なコンポーネントに厳しい公差要件が求められることが多いため、比較的少ない使用量でもワイヤ EDM がこの分野で重要な意味を持ち続けます。工場のシングルワイヤ放電加工機は、ある週には工具と金型の顧客にサービスを提供し、次の週には航空宇宙工具の顧客にサービスを提供する可能性があるため、これら 5 つの分野は工場の観点からは相互に排他的ではないことに注目する価値があります。また、材料や部品の設計が進化するにつれて、セクターの普及率も時間の経過とともに変化するため、ショップの実際の顧客構成は、一般化された業界グラフよりも、予想される機械稼働率に対する信頼性の高いガイドとなります。新規購入のためにワイヤー EDM 機械の卸売業者またはサプライヤーを評価する購入者は、機械の能力を指定する際に、一般的な業界統計よりも自社の典型的な部品の組み合わせを重視する必要があります。複数の分野にサービスを提供するジョブショップでは、多くの場合、1 つの業界の典型的な部品プロファイルに合わせて狭く最適化されることよりも、厚さ範囲全体にわたる汎用性とテーパー機能の方が重要です。工具、金型、および金型の製造は共通のアプリケーションの大部分を占めるため、多くの機械メーカーは製品設計および構成オプションでこれらの使用例を自然に重視しています。それでも、基礎となるワイヤ EDM プロセス自体は業界固有ではなく、主に材料と形状に基づいて行われます。つまり、適切に構成された機械は、通常、各分野に個別の専用機器を必要とせずに、複数の分野に対応できます。
ワイヤ放電加工機のカテゴリの詳細な比較
複数の基準にわたってワイヤ EDM マシンのカテゴリを一度に比較すると、単一のタイプが普遍的に推奨されない理由が明確になります。以下のレーダー チャートは、各属性の簡略化された 0 ~ 10 の相対インデックスを使用して、中速、高速、および大テーパーのマシンについて一般的に参照される 5 つの基準を並べてプロットしています。この種の複数基準のビューは、ショップが 1 つのカテゴリを選択するときに別のカテゴリよりも許容するトレードオフを示すため、多くの場合、単一のスペック シートの数値よりも有益です。前のグラフと同様に、示されている値は説明用であり、一般的な方向性を示すことを目的としたものであり、特定のマシンの文書化された仕様の代わりとなるものではありません。単一の点ではなく、各多角形の形状を読み取ることで、マシン カテゴリの全体的なプロファイルを最も明確に把握できる傾向があります。
中速 高速 ラージテーパー
中速ポリゴンは、切削速度と表面仕上げの軸に沿って最も長く伸びており、マルチパス仕上げと妥当なスループットのバランスをとる汎用機械としての役割と一致しています。高速ポリゴンは、メンテナンスの簡素化に沿って最も広い範囲を示し、多くのショップが日常のメンテナンスを容易にする比較的単純な往復ワイヤ パスを反映しています。大きなテーパーの多角形は明らかにテーパー能力軸に沿って最も遠くまで伸びており、生の切削速度の測定値がより控えめであるにもかかわらず、まさにこのカテゴリが設計されているものです。 3 つの形状のどれも 5 つの軸すべてにわたって支配的ではありません。これは、マシンの選択が単一の最適なオプションを探すのではなく、トレードオフの練習であるという点を視覚的に強調しています。主に強力な表面仕上げを施した直線壁の切断を必要とする工場では、中速プロファイルがニーズに最も適していることがわかります。仕上げが下流で処理される大量の荒切削に重点を置いているショップは、代わりに高速プロファイルに傾いている可能性があります。スタンピングダイ、押出工具、またはその他の急角度のコンポーネントを扱う工場では、通常、他の部分の比較的平均的な性能よりも、その 1 つの軸における大きなテーパー プロファイルの強度の方が重要であることがわかります。この図の 3 つのカテゴリすべてで剛性スコアはほぼ一致しています。これは、ワイヤ EDM 機械は一般に、従来のフライス盤のように大きな切削力に耐える必要がないという事実を反映しています。そのため、構造的剛性の違いは、切削中の明らかなたわみよりも、長期的な位置決め精度に現れる傾向があります。特定のマシン モデルは、個々の設計の選択、制御システム、および構築品質に応じて、これらの一般化されたカテゴリ プロファイルから異なる可能性があることを覚えておく価値があります。購入者は、今回のようなカテゴリーレベルの比較のみに頼るのではなく、検討中の特定のモデルについて、テストカットサンプルや文書化された仕様をワイヤ放電加工機のサプライヤーに要求することをお勧めします。このレーダー ビューは、以下の表と併せて使用すると、どの構成が工場の実際の部品構成に最も適合するかについて、メーカーとのより多くの情報に基づいた会話をサポートすることを目的としています。
共通の評価基準にわたるワイヤ放電加工機カテゴリの一般的な比較 | 基準 | 中速 | 高速 | ラージテーパー |
| 一般的なテーパ範囲 | 中等度 | 限定 | 拡張された |
| 一般的なフィニッシュ戦略 | 複数のトリムパス | シングルまたはライトトリム | 複数のトリムパス |
| 一般的なワイヤの取り扱い | レシプロ、再利用 | レシプロ、再利用 | レシプロ、再利用 |
| 最適な部品タイプ | 一般的なプロフィール | 大量のラフカット | 急角度のツーリング |
シングル ワイヤ EDM マシン カテゴリがすべての基準で勝利することはありません。正しい選択は以下によって決まります 実際の部品の組み合わせにとって最も重要な 1 つまたは 2 つの基準はどれですか .
ワイヤー放電加工機のメンテナンスと長期維持
一般に、一貫したメンテナンスによって、何年も精度を維持できるワイヤ EDM マシンと、途中で許容値を逸脱してしまうワイヤ EDM マシンを分けることができます。このプロセスは、きれいな誘電性流体経路、安定したワイヤ張力、および正確なワイヤ ガイドの位置に依存するため、これらのシステムに対する日常的な注意が、一度の劇的な修理よりも重要になる傾向があります。
- 安定した放電状態を維持するために、誘電性流体の抵抗率を監視し、定期的にフィルターを交換します。
- ここでの摩耗は位置決め精度に直接影響するため、ワイヤガイドとダイヤモンドダイスを定期的に検査してください。
- ワイヤ張力の校正をチェックして、パス全体で一貫した切断動作を維持します
- 一貫性のない電流供給を防ぐために、ワイヤ送給経路と給電接点を清掃します。
- 特に機械を大幅に移動した後は、軸の位置決め精度を定期的に検証します。
- 安定したフラッシング条件をサポートするために、誘電体タンクとフラッシング ノズルにゴミが蓄積しないようにします。
誘電性流体の状態、フィルターの交換日、および定期的な精度チェックを記録しているショップは、ドリフトを早期に発見する傾向があり、一般に、純粋に事後対応のメンテナンス アプローチと比較して、計画外のダウンタイムが削減されます。特にワイヤ ガイドの摩耗は、部品の精度への影響が突然ではなく徐々に現れるため、見落とされやすいため、多くの場合、目に見える問題が現れるのを待つよりも、一定の検査間隔を設定する方が信頼性が高くなります。
ワイヤ放電加工機の位置決め精度は、 定期的な誘電体、ワイヤガイド、および校正チェック 1 回限りの調整ではなく、
POOSN について – ワイヤー放電加工機の専門メーカー
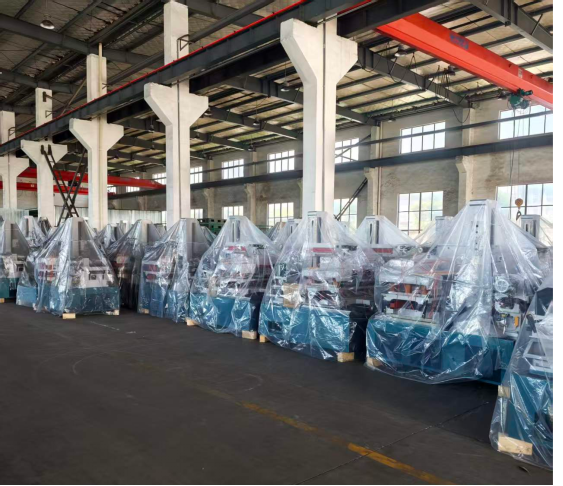
台州新城陽機械製造有限公司 (POOSN) は、CNC ワイヤー放電加工機の研究、開発、生産を専門とする専門メーカーです。 30 年以上の製造経験により、POOSN はワイヤ EDM 技術と精密機械加工装置に関する広範な専門知識を開発してきました。
当社の製品範囲は、PSC シリーズ中速ワイヤ EDM マシン、DK60BC 中速ワイヤ EDM マシン、DK77 シリーズ高速ワイヤ EDM マシンなど、さまざまなワイヤ EDM ソリューションをカバーしています。また、さまざまなワークピースのサイズ、材質、厚さ、テーパー要件、生産量に合わせてカスタマイズされた機械構成も提供します。
POOSN は、研究開発エンジニアや品質管理担当者を含む約 80 人の従業員からなる専門チームを擁する 13,703 平方メートルの製造施設を運営しています。当社の生産プロセスには、機械加工、機械の組み立て、電気統合、テスト、最終検査が含まれており、出荷前に機械の安定した性能を確保します。
当社は、特定の顧客の要件に合わせて OEM および ODM サービスを提供し、国際市場の金型メーカー、機械加工会社、代理店、産業ユーザーにサービスを提供しています。
精密金型の製造、一般生産、または特殊なテーパー切断にワイヤ放電加工機が必要な場合でも、POOSN はアプリケーション要件に基づいて適切なソリューションを推奨します。
中速、高速、大テーパーのワイヤ放電加工機カテゴリーを 1 つ屋根の下でカバーするメーカーと提携することで、以下のようなショップの調達を簡素化できます。 混合範囲の部品形状を処理する .
ワイヤー放電加工機に関するよくある質問
Q1.ワイヤー放電加工機とは何ですか? ワイヤ EDM 機は、連続的に移動する電極ワイヤと制御された放電を使用して、導電性材料を切断します。複雑な形状と高い加工精度を必要とする金型、金型、精密工具、部品などに広く使用されています。 |
Q2.ワイヤー放電加工機はどのように動作するのですか? この機械は、制御された放電によって材料を除去しながら、細い電極ワイヤをワークピース内にガイドします。誘電性の流体が加工領域を冷却して破片を洗い流し、CNC システムが切断パスを制御します。 |
Q3.ワイヤー放電加工機はどのような材料を切断できますか? ワイヤ EDM は、工具鋼、焼入れ鋼、ステンレス鋼、銅、真鍮、アルミニウム、超硬、その他の導電性合金を含む多くの導電性材料を切断できます。切削性能は材質、厚さ、加工パラメータによって異なります。 |
Q4.中速ワイヤ放電加工機と高速ワイヤ放電加工機の違いは何ですか? 中速ワイヤ EDM マシンは一般に、切断効率、精度、表面仕上げのバランスが取れており、一般的な機械加工や金型用途に適しています。高速ワイヤ放電加工機は、切断効率と生産性をより重視しています。 |
Q5.ワイヤー放電加工機の精度はどのくらいですか? 加工精度は、機械構造、CNC システム、ワイヤ張力、ワーク材質、厚さ、加工パラメータによって異なります。特定の精度が必要な用途の場合、メーカーが適切な機械構成を評価できるように、顧客はワークピースの図面と要件を提供する必要があります。 |
Q6.モリブデン線の寿命はどれくらいですか? モリブデンワイヤの寿命は、切断速度、加工時間、ワーク材質、厚さ、電気的パラメータ、ワイヤ張力によって異なります。定期的な点検と適切なメンテナンスにより、安定した加工性能を維持し、ワイヤの寿命を延ばすことができます。 |
Q7.適切なワイヤー EDM マシンを選択するにはどうすればよいですか? ワークの材質、板厚、サイズ、要求精度、表面仕上げ、テーパ角、生産量などを考慮してください。これらの仕様をメーカーに提供することが、適切なマシン モデルと構成を選択する最良の方法です。 |
Q8.信頼できるワイヤ EDM メーカーを選択するにはどうすればよいですか? メーカーの製造経験、機械の品質、生産能力、品質管理、技術サポート、スペアパーツの入手可能性、アフターサービスを考慮してください。信頼できるメーカーは、実際のアプリケーション要件に基づいてマシンを推奨できるはずです。 |