金型工場が標準のワイヤ EDM プログラムを使用して超硬パンチを切断しようとすると、通常、問題の最初の兆候はワイヤの断線または過度の角です。カーバイド、つまりタングステンカーバイドは硬いだけではありません。導電性ですが熱に敏感であり、その結合相は鋼とは異なる挙動をします。超硬のワイヤ放電加工は完全に実現可能ですが、きれいに切断されてからワークピースが廃棄されるまでの期間は、ほとんどのオペレータが予想するよりも狭いです。実際的な答えは、カーバイドを独自のプロセス カテゴリとして扱うことです。つまり、安定した放電制御を備えた機械を選択し、適切なワイヤを選択し、複数のスキム パスを計画します。このガイドでは、ワークピースが超硬の場合に何が変わるか、機械の仕様をジョブに適合させる方法、および中国のワイヤ EDM メーカーが調達状況のどこに当てはまるかについて説明します。
重要なポイント: 超硬はワイヤ EDM で確実に切断できますが、成功できるかどうかは、制御された放電エネルギー、適切なワイヤの選択、および一貫した複数の切断作業が可能な機械にかかっています。
ワイヤー放電加工で超硬の挙動が異なる理由
炭化タングステンは複合材料です。硬質炭化タングステン粒子が金属結合剤 (通常はコバルトまたはニッケル) によって結合されています。この構造により、優れた耐摩耗性が得られますが、放電加工特有の課題も生じます。炭化物粒子は非常に高い融点を持っていますが、バインダーははるかに低い温度で溶解します。スパーク中に結合剤が優先的に侵食され、支持されていない粒子が残り、きれいに溶けずに剥がれてしまう可能性があります。これが、同じ放電エネルギーの下で炭化物が工具鋼よりも粗い表面とより広い再鋳造層を生成することが多い理由です。
もう一つの要因は電気抵抗率です。炭化物は導電性ですが、抵抗率は鋼よりも高くなります。これは、放電チャネルの形成が異なることを意味し、安定してスパークを開始するには、機械がわずかに高い開路電圧を供給する必要があります。発電機が適応できない場合、放電が不安定になり、ワイヤが断線し、コーナー精度が低下します。熱伝導率も鋼に比べて低いため、切断面付近に熱が集中します。適切な冷却と制御されたパルス間隔がないと、超硬表面に微小亀裂が発生する可能性があります。これらの効果は理論上のものではありません。それらはテストカットの最初の数ミリメートルに現れ、プロセス計画全体を決定します。
超硬と工具鋼(D2)のワイヤ放電加工挙動の比較。 | プロパティ | 炭化タングステン | 工具鋼(D2) | プロセスへの影響 |
| 硬度(HV) | 1200–1800 | 600~800 | 炭化物は、マイクロクラックを避けるために、より低い放電エネルギーを必要とします。 |
| 電気抵抗率 | より高い | 下位 | より高い open-circuit voltage needed for stable ignition. |
| 熱伝導率 | 下位 | より高い | 熱は切り口付近に留まります。より多くのスキムパスと冷却が必要です。 |
| バインダー相 | コバルトまたはニッケル | なし | バインダーは選択的に侵食され、表面の完全性に影響を与える可能性があります。 |
| 一般的な除去率 | 鋼の 20 ~ 50% | ベースライン | より長いサイクル時間を計画するか、高速 WEDM を使用して大まかに計画します。 |
| 1回のカット後の表面仕上げ | Ra 3.2 ~ 6.3 μm | Ra 2.0 ~ 4.0 μm | 厳しい公差を実現するには、マルチカット戦略が必須です。 |
| ワイヤーの摩耗 | より高い | 中等度 | 破損を軽減するには、コーティングされたワイヤを使用するか、ワイヤの速度を上げてください。 |
重要なポイント: カーバイドの複合構造と高い抵抗率は、標準的な鋼パラメータの性能を下回ることを意味します。プロセスは最初のスパークから適応させる必要があります。
ワイヤー放電加工による超硬合金の切断方法: 原理と実際の限界
ワイヤ EDM は、脱イオン水に浸された可動ワイヤ電極とワークピースの間で制御された放電を介して材料を除去します。それぞれの放電により、微量の物質が溶けて蒸発します。カーバイドの場合、放電エネルギーは熱衝撃を避けるために十分低く保つ必要がありますが、硬い粒子を浸食するために十分に高く保つ必要があります。その結果、材料の硬さに依存せず、比較的遅いながらも正確な切断が可能になります。これが主な利点です。パラメーターが調整されていれば、90 HRA の超硬パンチを、硬化鋼を処理するのと同じ設定で切断できます。
実際の限界はリキャスト層です。カーバイドでは、リキャスト層に微小亀裂、コバルト含有量の増加、さらには遊離炭素が含まれる場合があります。部品が高サイクルのスタンピング金型で使用される場合、負荷がかかると微小亀裂が広がる可能性があります。解決策はマルチカットシーケンスです。1 つまたは複数の粗いカットでバルクを除去し、続いて 2 ~ 4 つのトリムカットで損傷した層を徐々に減らします。各トリムカットで除去されるのはわずか数ミクロンですが、これにより表面が安定し、寸法精度が向上します。中速ワイヤ放電加工機では、ワイヤが一方向に移動するため、放電条件は上から下まで一定に保たれます。この一貫性が、中速 WEDM が超硬工具に好まれる理由です。
もう 1 つの制限はフラッシングです。炭化物の破片は研磨性があり、フラッシング圧力が低すぎると切り口に蓄積する可能性があります。ただし、過剰なフラッシングはワイヤを振動させ、ワイヤの破損を引き起こす可能性があります。通常、オペレータは低いフラッシング圧力から開始し、切断面に短絡の兆候が見られる場合にのみフラッシング圧力を高めます。誘電水にも定期的な注意が必要です。導電率は 5 ~ 15 µS/cm に維持し、タンク内にコバルト イオンが蓄積するのを防ぐためにフィルターを清潔にする必要があります。
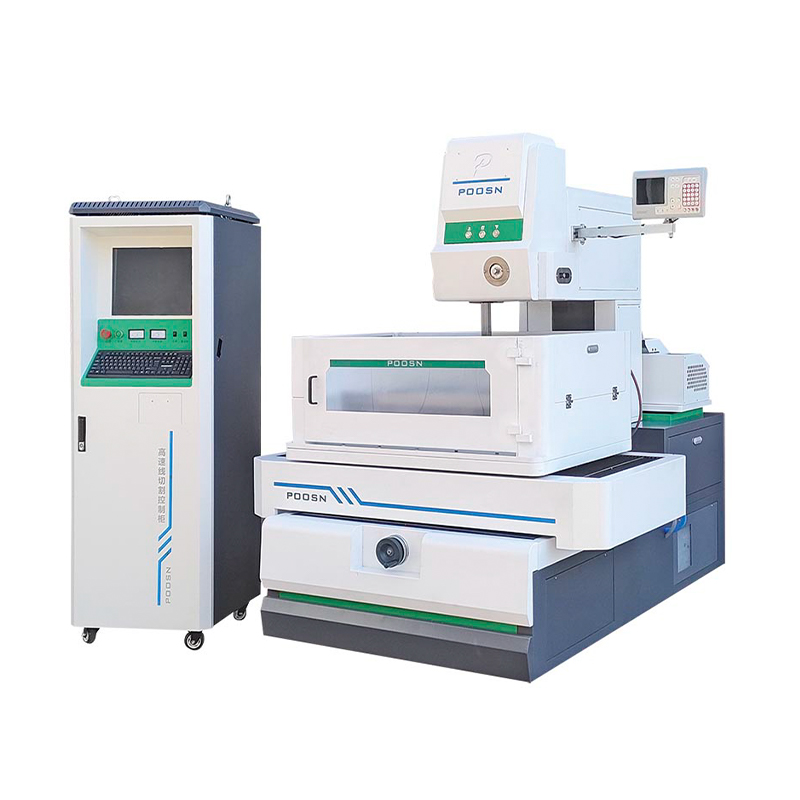
 PS35C 精密 CNC 中速ワイヤーカット放電加工機 PS35Cシリーズ中速ワイヤ放電加工機は、中型ワークの精密切断用に特別に設計された装置で、高い作業効率を備えています。 製品を見る→
重要なポイント: 超硬切断はマルチカットプロセスです。ラフカットでは材料が除去されますが、トリムカットではカーバイドが使用中に存続するかどうかが決まります。
超硬にとって重要な機械仕様
すべてのワイヤ EDM が同様に超硬に適しているわけではありません。主な仕様は、放電制御の分解能、ワイヤ張力の安定性、トリムパスの数です。高速ワイヤ放電加工機 (HS-WEDM) は往復ワイヤを使用し、荒加工にはコスト効率が優れていますが、表面仕上げとコーナー精度には限界があります。中速ワイヤ EDM (MS-WEDM) は一方向のワイヤ パスを使用するため、ワイヤの摩耗が軽減され、表面の完全性が向上します。超硬の場合、その違いは顕著です。中速機械では超硬ダイインサートで ±0.005 mm を保持できますが、高速機械では ±0.02 mm を保持するのが難しい場合があります。
超硬ワイヤ放電加工アプリケーションの機械タイプの比較。 | マシンタイプ | ワイヤーパス | 代表的な精度 | 表面仕上げ | 超硬の最適な用途 |
| 高速WEDM(HS-WEDM) | 往復モリブデン線 | ±0.015~0.02mm | Ra 2.5 ~ 3.2 μm | 荒加工、単純な形状、コスト重視の部品 |
| 中速WEDM(MS-WEDM) | 一方向ワイヤ | ±0.005~0.01mm | Ra 0.8 ~ 1.6 μm | 精密金型、パンチ、マルチカット仕上げ |
| ラージテーパーWEDM | 一方向または往復 | ±0.01~0.015mm | Ra 1.6 ~ 2.5 μm | 抜き勾配、超硬インサートを備えた複雑な金型 |
超硬加工用の CNC ワイヤ EDM マシンを比較する場合は、ヘッドラインの精度以外にも注目してください。最小放電エネルギー、サーボ制御の分解能、および機械が各トリムパスのパラメータを自動的に調整できるかどうかについて質問してください。剛性フレームと熱補償を備えた機械は、長時間の切断でも精度を維持します。重い超硬部分の場合、ワイヤ直径を大きくすると (0.20 mm ではなく 0.25 mm)、フラッシングが改善され、ワイヤの破損が減少しますが、切り口の幅も大きくなります。トレードオフは部品の形状に照らして評価する必要があります。
PS-Cシリーズ
精密超硬ダイスおよびパンチ用の中速 WEDM。
DK-BCシリーズ
コストと精度のバランスが取れた高中速 WEDM。
DKDシリーズ
複雑な超硬金型インサートの大きなテーパー切削。
DK77シリーズ
超硬ブロックを経済的に粗加工するための高速 WEDM。
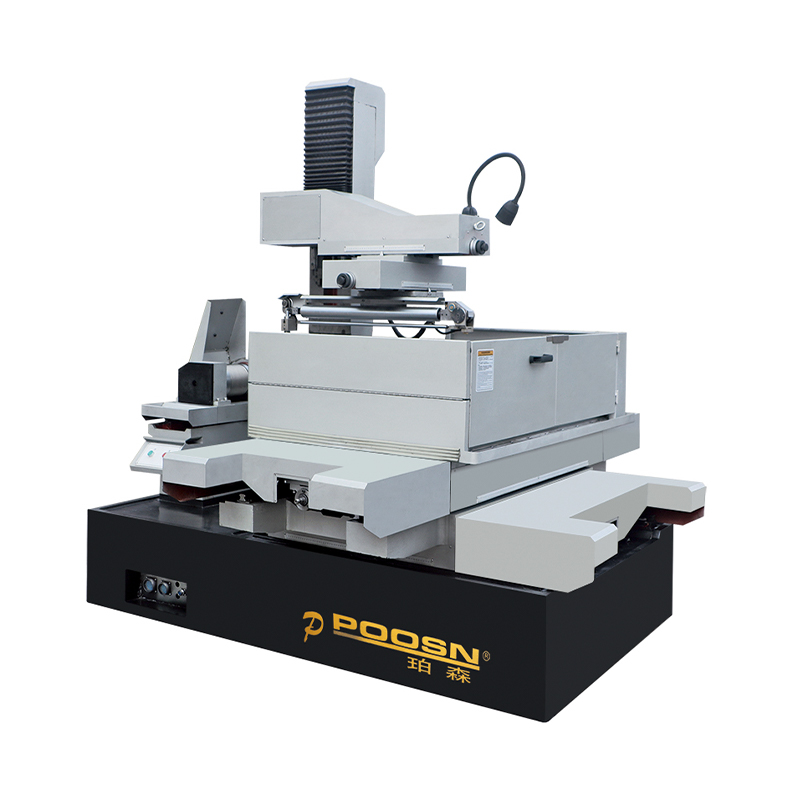
 DK-7745 CNC高速ワイヤ放電加工機(4軸、移動量400×600mm) DK-7745 高速ワイヤ放電加工機: 複雑な形状や高精度部品向けに特別に設計された装置で、正確で信頼性の高い加工性能を提供します。このマックは… 製品を見る→
重要なポイント: 超硬の場合は、マルチカット機能を備えた中速 WEDM を優先します。高速機械は、荒加工や重要ではない機能のために予約するのが最適です。
超硬用ワイヤ電極の選択
ワイヤー電極は単なる消耗品ではありません。それはプロセスレシピの一部です。超硬の場合、ワイヤは摩耗に強く、安定した放電を維持する必要があります。鋼には普通の真鍮線が一般的ですが、コバルト結合剤が拡散を促進するため、超硬ではすぐに摩耗します。亜鉛被覆ワイヤはフラッシング性が高く、摩耗が少ないため、超硬荒加工によく使用されます。仕上げパスの場合、拡散焼き鈍しワイヤまたは高亜鉛コアを含む複合ワイヤを使用すると、より微細な表面が得られ、コバルト浸出のリスクを軽減できます。
モリブデン ワイヤは高速 WEDM マシンの標準です。強度が高く、高い張力にも耐えられますが、火花ギャップが広くなり、表面が粗くなります。超硬荒加工用の高速機械を使用する場合は、モリブデンワイヤも使用できます。ただし、最終的な寸法を得るには、真鍮または被覆ワイヤを使用した中速機械に切り替えてください。以下の表は、一般的なワイヤ オプションをまとめたものです。
超硬ワイヤー放電加工用のワイヤー電極オプション。 | ワイヤーの種類 | 直径範囲 | コーティング | 超硬のメリット | 制限事項 |
| 普通の真鍮 | 0.20~0.30mm | なし | 低コストで鋼に適しています | 超硬の摩耗が多く、フラッシングが不十分 |
| 亜鉛メッキ真鍮 | 0.20~0.30mm | 亜鉛 | フラッシングが向上し、ワイヤーの断線が減少します | 若干コストが高い |
| 拡散焼鈍 | 0.20~0.25mm | 亜鉛-rich surface | 優れた表面仕上げ、低摩耗 | フィニッシュパスのみに最適 |
| モリブデン | 0.18~0.25mm | なし | 高い引張強度、再利用可能 | より粗い表面、より広い切り口 |
| コンポジット(スチールコア) | 0.20~0.30mm | 真鍮/亜鉛 | 高張力、背の高い部品に適しています | より高い cost, specific machine requirements |
重要なポイント: ワイヤをパスに合わせます。表面の損傷を最小限に抑えるために、粗加工にはコーティングまたはモリブデンワイヤを使用し、超硬の仕上げには拡散焼き鈍しワイヤを使用します。
グラフ:機種別の炭化物除去率と表面粗さ
除去速度と表面仕上げの関係は、超硬ワイヤ EDM における中心的なトレードオフです。通常、より速い切断はより高い放電エネルギーを意味し、より厚いリキャスト層が残ります。複数のトリムパスを使用して低速で切断すると、表面の完全性が向上しますが、サイクル時間が長くなります。このバランスを理解すると、適切なマシンとプロセス戦略を選択するのに役立ちます。以下の表は、相対的な除去率と達成可能な表面仕上げという 2 つの側面で 3 つの一般的な機械カテゴリを比較しています。値は、12% のコバルト結合剤を含む厚さ 40 mm の炭化タングステン ワークピースに対して正規化されています。
機械タイプ別の相対除去率と表面仕上げ
ラージテーパーWEDM (complex shapes)
パーセンテージが高いほど、各カテゴリの最高の結果と比較してパフォーマンスが優れていることを示します。シングルパス操作では、除去率と表面仕上げは逆相関します。
チャートはトレードオフを視覚的に示します。高速 WEDM は、正規化最大値の 95% に達する最高の除去率を実現しますが、その表面仕上げは 40% と最も低くランクされます。この組み合わせは、その後の研削または仕上げによって損傷層を除去する超硬ブランクの荒加工には許容されます。対照的に、中速 WEDM は速度が若干低下します (除去率 65%) が、仕上げスコア 90% を達成します。これは、手動研磨をほとんどまたはまったく必要としない超硬ダイインサートを製造できることを意味します。ラージテーパーの WEDM はその中間に位置し、除去率 75%、仕上げ率 70% で、表面品質をあまり犠牲にすることなく角度のあるフィーチャーをカットできる能力を反映しています。
15 度の抜き勾配で複雑な超硬インサートを切断する金型工場にとって、ラージテーパー機械が唯一の実用的な選択肢となる可能性があります。斜めの切断は 1 回のセットアップで完了する必要があり、表面仕上げは手作業での作業を避けるのに十分な品質である必要があります。この場合、70% 仕上げスコアはおよそ Ra 1.8 μm に相当し、これは多くの射出成形コアで許容できる値となります。インサートに Ra 0.8 µm が必要な場合、工場は中速機械で追加のトリム パスを実行する必要があり、除去率が実質的に 50% 以下に低下します。
このグラフでは、単一の数値に基づいてマシンを選択できない理由も強調しています。除去率 95% の高速機械では、荒削りは 2 時間で終了しますが、20 µm の再鋳造層が残る場合、その後の仕上げ加工には 6 時間かかる可能性があります。中速機では同じ荒加工で 3 時間かかる場合もありますが、リキャスト層は 8 μm しかないため、仕上げ加工には 2 時間かかります。合計サイクル時間は中速機械に有利であり、超硬表面の完全性はより優れています。これは、経験豊富な工具メーカーが超硬の仕事を見積もる前に実行する計算です。
グラフから得られるもう 1 つの観察点は、除去率とフィニッシュ スコアの間のギャップです。高速 WEDM の場合、そのギャップは 55 パーセント ポイントです。中速の場合は 25 ポイントです。ラージテーパーの場合は5点となります。ギャップが小さいほどマシンのバランスが取れていることを意味しますが、バランスが常に目標であるわけではありません。部品が許容差の大きい単純な長方形の超硬摩耗プレートである場合、高速機械の大きなギャップは無関係です。部品が公差 0.005 mm の精密パンチの場合、中速マシンのより小さいギャップが不可欠です。
最後に、チャートの値が特定のワークピースに対して正規化されていることを考慮してください。カーバイドのグレードを変更すると (たとえば、コバルト 12% からコバルト 6% に)、仕上げスコアが下方にシフトします。これは、バインダー含有量が低いと材料がより脆くなり、微小亀裂が発生しやすくなるためです。ワークピースの厚さを 40 mm から 80 mm に増やすと、全体的に除去率も低下しますが、中速機械は一貫したワイヤ張力を維持するため、仕上げの利点をよりよく維持できる可能性があります。これらの変数は、チャートが固定仕様ではなく開始点として使用されるべきであることを意味します。
重要なポイント: このグラフは、中速 WEDM が超硬の最適なバランスを提供していることを裏付けていますが、表面の完全性が制限要因ではない場合、高速機械でも荒加工ができる余地があります。
一般的な超硬の用途と選択ガイド
超硬ワイヤ EDM は、耐摩耗性と精度の両方が重要な業界全体で使用されています。最も一般的な用途には、スタンピングダイ、パンチツール、絞りダイ、摩耗プレート、射出成形インサートなどがあります。いずれの場合も、超硬部品は焼結と研削後に最終形状に切断する必要があり、多くの場合、亀裂を誘発せずに必要な形状を製造できる唯一のプロセスはワイヤ EDM です。たとえば、電気コネクタ用の順送スタンピング金型では、複雑なプロファイルの超硬インサートが使用されます。ワイヤ EDM は、1 回のセットアップでプロファイルと逃げ角を切断します。
超硬用ワイヤ放電加工機を選択する場合は、まず部品のエンベロープと公差から始めます。パーツが 300 mm × 400 mm より大きい場合は、より大きな作業テーブルと安定したフレームを備えた機械が必要になります。公差が ±0.01 mm よりも厳しい場合は、閉ループ制御と熱補償を備えた中速 WEDM を優先してください。部品に 15 度を超えるテーパーが含まれる場合は、大きなテーパーの機械が必要です。以下の表は、選択ロジックをまとめたものです。
用途要件別の超硬ワイヤ放電加工機の選択ガイド。 | 応募要項 | 推奨マシンタイプ | 主な仕様 | 一般的なワイヤー |
| 大型超硬ブロックの荒加工 | 高速WEDM | 高い除去率、大きな作業台 | モリブデン 0.20 mm |
| 精密金型とパンチ | 中速WEDM | マルチカット、精度±0.005mm | 亜鉛メッキ真鍮 0.25 mm |
| 抜き勾配のある複雑な金型 | ラージテーパーWEDM | 最大30°テーパー、安定したテンション | 拡散焼鈍 0.25 mm |
| 小さくて繊細なインサート | 中速WEDM | 低い放電エネルギー、美しい仕上がり | 拡散焼鈍 0.20 mm |
| 大量生産 | 中速WEDM | 自動結線、信頼性の高い AWC | 複合ワイヤー0.30mm |
機械以外のプロセスの総コストも考慮してください。超硬は高価であり、廃棄部品には数百ドルまたは数千ドルの費用がかかる場合があります。そのため、ワイヤ放電加工機の信頼性が重要になります。自動ワイヤ通しシステムを備えた機械は人的ミスのリスクを軽減しますが、複雑さが増します。毎日カーバイドをカットするショップにとって、投資は正当です。超硬を時々切断する工場では、手動でねじ切りを行う簡単な機械で十分かもしれません。決定は、年間の超硬加工量と切断される部品の価値に基づいて行う必要があります。
 DK45D 精密金型加工用 CNC 大型テーパーワイヤーカット放電加工機 DK45D シリーズ ラージテーパー ワイヤ放電加工機: 高精度、ラージテーパーの切断作業用に特別に設計されたこのシリーズは、大量の加工を必要とする精密加工に最適です。 製品を見る→
重要なポイント: 機械を部品のエンベロープ、公差、テーパ要件に適合させます。超硬の場合、精度と表面の完全性は通常、純粋な速度を上回ります。
超硬ワイヤー放電加工機のメンテナンスと操作のヒント
超硬切断はワイヤ EDM システムに余分なストレスを与えるため、メンテナンス間隔は鉄鋼加工の場合よりも短くする必要があります。誘電水は清浄に保つ必要があります。コバルトとタングステンのイオンは急速に蓄積し、導電率が 15 μS/cm を超えると、放電の安定性が損なわれます。脱イオン樹脂とフィルターは超硬切削の 100 時間ごとに、または機械が連続稼働している場合はそれ以上の頻度でチェックしてください。ワークの熱変形を防ぐため、水温は±1℃以内に管理してください。
ワイヤガイドとコンタクトシューは超硬を使用すると摩耗が早くなります。これは、研磨破片がフラッシング経路に入るからです。ガイドは 200 時間ごとに点検し、ワイヤ径が 0.01 mm 以上変化した場合は交換してください。ワイヤーの張力は機械の範囲の上限に保つ必要がありますが、ワイヤーが切れるほど高くしないでください。 0.25 mm の被覆ワイヤの場合、中速機械では 12 ~ 15 N の張力が一般的です。モリブデン線を使用した高速機械では、張力は通常 8 ~ 12 N です。
運用上、最も重要なルールは、トリム パスを決してスキップしないことです。大まかに切断した後には許容範囲に見える超硬部品でも、再鋳造層に微小亀裂が含まれるため、使用に失敗することがよくあります。少なくとも 2 つのトリム パスを実行し、重要なダイの場合は 4 つ実行します。最初のトリムパスでは 20 ~ 30 µm が除去され、2 回目のトリムパスでは 10 ~ 15 µm が除去され、最後のトリムパスでは 5 µm 以下が除去されます。ワイヤの振動を避けるために、トリムパス中はフラッシング圧力を適度に保ちます。機械が許可する場合は、最終パスのワイヤ速度を遅くしてワイヤ マークを減らします。
最後に、各超硬グレードと部品形状のパラメータを文書化します。異なるサプライヤーの超硬グレードは異なる動作をする可能性があり、あるバッチで機能するレシピが別のバッチでは機能しない可能性があります。放電エネルギー、パルス周波数、ワイヤ速度、フラッシング圧力のログを記録します。時間が経つにつれて、このログは貴重な知識ベースとなり、セットアップ時間と廃棄率を削減します。
重要なポイント: 超硬には、より短いメンテナンスサイクルと厳格なマルチカット規律が必要です。トリムパスをケチることは、高価な部品を廃棄する最も早い方法です。
FAQ: 超硬ワイヤー放電加工
ワイヤー放電加工でタングステンカーバイドを切断できますか? はい。炭化タングステンは導電性があるため、ワイヤー放電加工で切断できます。ただし、コバルトバインダーは選択的に侵食される可能性があるため、このプロセスでは、より低い放電エネルギーと複数のトリムパスが必要になります。適切なパラメータがないと、切断により微小な亀裂が生じたり、表面が粗くなったりする可能性があります。 |
超硬加工に最適なワイヤ放電加工機はどれですか? 通常は、マルチカット機能を備えた中速ワイヤ EDM マシン (MS-WEDM) が最適です。ワイヤーの張力を一定に保ち、良好な表面仕上げを実現します。高速WEDMは荒加工には使用できますが、超硬の最終寸法には適していません。 |
超硬には何枚のトリムパスが必要ですか? トリム パスは少なくとも 2 回、精密ダイの場合は最大 4 回です。各パスで除去される材料は、20 ~ 30 μm、10 ~ 15 μm、5 μm 以下と徐々に少なくなります。トリムパスによりリキャスト層が除去され、表面の完全性が向上します。 |
超硬の切断に最適なワイヤは何ですか? 亜鉛メッキ真鍮 wire is a good all-purpose choice for roughing and intermediate cuts. For finishing, diffusion-annealed wire provides a finer surface. Molybdenum wire is acceptable for high-speed roughing but leaves a rougher finish. |
超硬表面の微小亀裂を回避するにはどうすればよいですか? 低い放電エネルギーを使用し、誘電体をクリーンに保ち、トリムパスを決してスキップしないでください。また、安定したワイヤー張力と適度なフラッシング圧力を維持してください。それでも微小亀裂が発生する場合は、パルス持続時間を短くし、パルス間隔を長くしてください。 |
中国のワイヤ放電加工機メーカーは超硬加工用の機械を供給できますか? はい。台州新城陽を含む多くの中国のワイヤー EDM メーカーは、超硬に適した中速および大型テーパー機械を製造しています。重要なのは、購入前に機械のマルチカット機能、熱安定性、アフターサポートを確認することです。 |
重要なポイント: FAQ の回答は、超硬ワイヤ EDM が成熟したプロセスであることを裏付けていますが、コストのかかる失敗を回避するには、適切な機械、ワイヤ、およびマルチカット戦略が必要です。
超硬用ワイヤ放電加工機の入手先
カーバイド生産用のワイヤ EDM マシンを評価している場合、最も信頼できる方法は、材料を理解しているメーカーと直接協力することです。台州新城陽機械製造有限公司は 1999 年からワイヤー放電加工機を製造しており、2003 年に POOSN ブランドを設立しました。同社は高速、中速、大テーパー切断をカバーする 4 つの製品ラインを提供しており、そのすべてが超硬加工用に構成できます。 PS-C シリーズの中速機械は特に精密超硬ダイスに適しており、DK77 高速シリーズは荒加工を経済的に処理します。 DKD ラージテーパー シリーズは、角度のある形状を備えた複雑な金型インサートに対応します。
同社は中国のワイヤ EDM メーカーとして、東南アジア、西アジア、ヨーロッパ、南北アメリカに輸出しており、英語、ロシア語、アラビア語のサポートを提供しています。この工場は、安定した供給、カスタム構成、迅速なサービスに重点を置いています。信頼性の高いカーバイド用 EDM ワイヤ切断機を必要とする購入者にとって、選択プロセスには、機械の放電制御システム、マルチカット ファームウェアの利用可能性、硬質材料に関するメーカーの経験のレビューが含まれる必要があります。
重要なポイント: 経験豊富な中国のワイヤ EDM メーカーから調達することで、超硬生産に合わせて調整できる実績のある中速および大型テーパー機械を利用できるようになります。