工具室で硬化 D2 パンチ、超硬ダイ インサート、または薄いステンレス シムのスタックを切断する必要がある場合、装置の決定は通常、電極にお金を払うか、ワイヤにお金を払うかという 1 つの質問に帰着します。従来の EDM に対するワイヤ EDM の利点は、まさにその点に集中しています。ワイヤカット EDM マシンは成形電極を必要とせず、貫通フィーチャーに対してより厳格で再現性のある公差を保持し、固定する代わりにテーパー角度をプログラムし、継続的に更新されるワイヤ電極で無人で稼働します。シンカーまたは形彫り EDM として知られる従来の EDM は、事前に機械加工されたグラファイトまたは銅の電極をワークピースにコピーします。これが、まさにそれが依然としてブラインド キャビティ市場を独占している理由です。
このガイドでは、購買チームまたはプロセス エンジニアリング チームが評価する方法で 2 つのプロセスを比較します。つまり、最初に動作原理と構造、次に公差、表面仕上げ、テーパ能力、セットアップ コスト、動作動作、およびメンテナンスです。最後に、機械のタイプ、アプリケーションのガイダンス、サプライヤーの選択基準、および CNC ワイヤー EDM 機械を注文する前に購入者が最も頻繁に尋ねる質問で終わります。
短い結論が最初に来ます。パンチ、ダイインサート、ストリッパープレート、押出ダイ、ギア、狭いスロットなどの貫通プロファイルが部品の大部分を占めている場合、通常、ワイヤ EDM マシンは、シンカーよりも準備時間当たりの作業精度が高くなります。部品がブラインドの 3 次元キャビティによって占められている場合は、両方のプロセスを工場内に保管してください。これは、ワイヤー EDM が到達できない形状ファミリーの 1 つであるためです。
ワイヤ EDM は電極のコストをプログラムのコストに変換しますが、ブラインド キャビティに対する唯一の答えは従来の EDM のままです。
ワイヤー EDM と従来の EDM の仕組み
どちらのプロセスも放電加工に属し、制御された火花で導電性材料を除去する非接触方法です。パルス電源は電極とワークピースの間のギャップを充電します。放電のたびに金属の微細なクレーターが溶けて蒸発します。誘電性の流体は火花を消し、破片を洗い流し、アークが発生する場所を制御します。物理的接触がないため、材料の硬度はプロセスにほとんど影響を与えません。そのため、ワイヤー放電加工とシンカー放電加工の両方が、焼きなまし鋼と同じくらい自由に硬化工具鋼や超硬を切断します。
従来の EDM では、電極はグラファイトまたは銅の成形ブロックであり、両方が誘電性オイルに浸された状態でワークピースに差し込まれます。サーボ システムは正確なスパーク ギャップを維持し、完成したキャビティは電極のネガ コピーになります。したがって、すべての新しい形状は電極の設計と製造から始まり、すべての電極は切断中に摩耗するため、一般に荒加工、中仕上げ加工、仕上げ加工には 1 つの電極ではなく一連の電極が必要になります。
ワイヤ EDM では、電極は連続的に移動するワイヤで、通常、高速往復機械では 0.18 mm のモリブデン ワイヤ、精密サーボ マシンでは 0.20 ~ 0.30 mm の真鍮およびコーティングされたワイヤです。 CNC 軸がプログラムされた経路に沿ってワイヤ ガイドを駆動し、同時に脱イオン水または水ベースのエマルジョンが切断面を洗い流します。ワイヤは常に更新されるため、形状に摩耗が蓄積することはありません。また、補助 UV 軸によってワイヤが傾く可能性があるため、テーパは電極に機械加工されるのではなくプログラムされます。
この記事で説明するパフォーマンスの違いを生み出す構造の違いを並べてまとめたものです。 | ワイヤー放電加工機(ワイヤーカット放電加工機) | 従来の放電加工機(おもり放電加工、形彫り放電加工、ラム放電加工機) |
| 電極システム: 連続した真鍮またはモリブデンのワイヤーはプログラムされた経路に沿って移動し、常に更新されるため、摩耗によってプロファイルが変化することはありません。 | 電極システム: 事前に機械加工されたグラファイトまたは銅の電極がキャビティのネガを形成し、切断すると摩耗するため、電極の修正と複製がプロセスの一部となります。 |
| 誘電体媒体: 精密機械では脱イオン水、高速レシプロ機械では水ベースのエマルジョン。 | 誘電体媒体: 浸漬作業タンク内の炭化水素誘電油。 |
| ジオメトリ: スルーホール、パンチ形状、テーパー、狭いスロット、ギアプロファイルなど、ワイヤーが通過できるあらゆるプロファイル。 | ジオメトリ: ブラインドキャビティ、ポケット、リブ、テキスト、およびワイヤーの出口のない彫刻された 3 次元形状。 |
| 開始条件: 開始穴またはエッジ入口が必要であり、閉じた内部プロファイルにはワイヤねじ切りが必要です。 | 開始条件: キャビティが属する場所に電極が直接突入するため、開始穴は必要ありません。 |
| 一般的な精度: 中速マルチカット機では一般にプラスまたはマイナス 0.003 ~ 0.005 mm 程度であり、バッチ全体で安定した再現性が得られます。 | 一般的な精度: 精度は良好ですが、電極の状態、仕上げ電極の数、および軌道サイクルに大きく依存します。 |
| 通常の役割: 熱処理後のパンチ、ダイインサート、テーパー、精密スルーフィーチャーの切断。 | 通常の役割: ブラインドモールドキャビティ、深い凹み、大きな三次元ポケットを形成します。 |
新しいワイヤーと磨耗形状の電極という 1 つの構造上の違いが、以下で説明するほぼすべての利点をもたらします。
従来の EDM に対するワイヤ EDM の主な利点
バイヤーがワイヤー EDM がうまく切れるかどうかを尋ねることはほとんどありません。彼らは、購入の決定を変えるほど大きなメリットがどこにあるのかを尋ねます。 POOSN では 20 年以上ワイヤ EDM マシンを構築してきましたが、同じ 6 つの利点がほとんどの比較を決定することが分かりました。
- 最初の切断前に電極の設計や製作は不要
- 貫通フィーチャの公差がより厳しく、再現性が向上
- 台上研磨の回数を減らし、より微細な表面仕上げを実現
- プログラムされたテーパーカットと複雑な二次元輪郭
- 薄壁や壊れやすい形状を保護する非接触切断
- 予測可能な消耗品コストによる長時間無人の実行
カスタム電極がないため、セットアップが迅速化され、固定コストが削減されます。
彫り込み EDM ジョブは、機械の電源がオンになる前に開始されます。電極は、グラファイトまたは銅から設計、フライス加工または旋削、検査を行って、荒加工用および仕上げ用のコンパニオンと組み合わせる必要があります。これは、単一の電極ではキャビティの体積を除去し、良好な仕上げを維持することはできないためです。数十の異なる部品番号を切断する工場にとって、電極製造は独自の機械、材料在庫、リードタイムを備えた恒久的な部門となります。
ワイヤ EDM マシンは、すべての作業に同じ汎用ワイヤを使用します。切り替えは、プログラムのロード、ワイヤの通し、オフセットの設定で構成されます。そのため、新しいプロファイルのコストは、電極の製造日ではなくプログラミング時間で測定されます。セットアップ エラーの発見も安価です。スクラップのシミュレーションやテスト パスにはワイヤと数分のコストがかかりますが、完成したダイ ブロックで電極エラーが発見されると、電極とワークピースの両方にコストがかかる可能性があります。
厳しい公差とより再現性の高い結果
新しいワイヤがプロファイルのすべての点に到着するため、プランジング電極のように摩耗が蓄積して形状がドリフトすることはありません。その後、閉ループ CNC 位置決めによってパスが保持され、中速ワイヤ EDM マシンでは、マルチカット スキミング パスがプロファイルを 2 ~ 3 回再トレースして、最初の放電パスによって残された歪みを除去し、寸法を安定させます。毎日の生産において、これは、バッチの開始時と終了時に同じ測定を行うパンチと、電極交換のたびに補正が必要なパンチとの違いです。
機械の精度自体がプロセスの物理学と同じくらい重要です。すべての POOSN ワイヤ EDM マシンは、納入前に国家規格に照らして位置決め精度がテストされているため、特定のモデルについて見積もられた公差数値が、パンフレットの残りの数値ではなく、ワークピースの公差に変換されます。
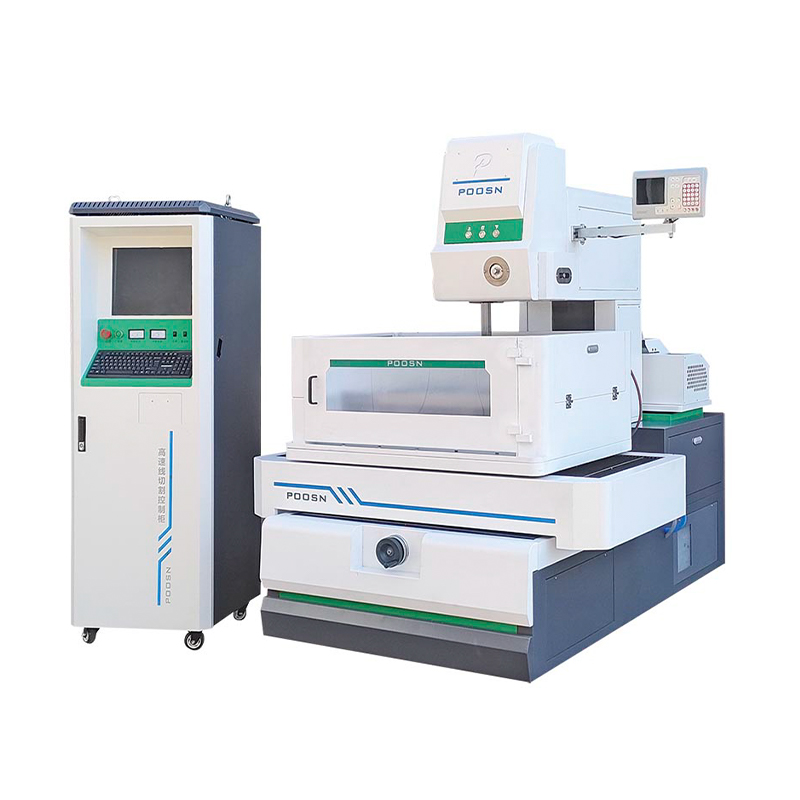
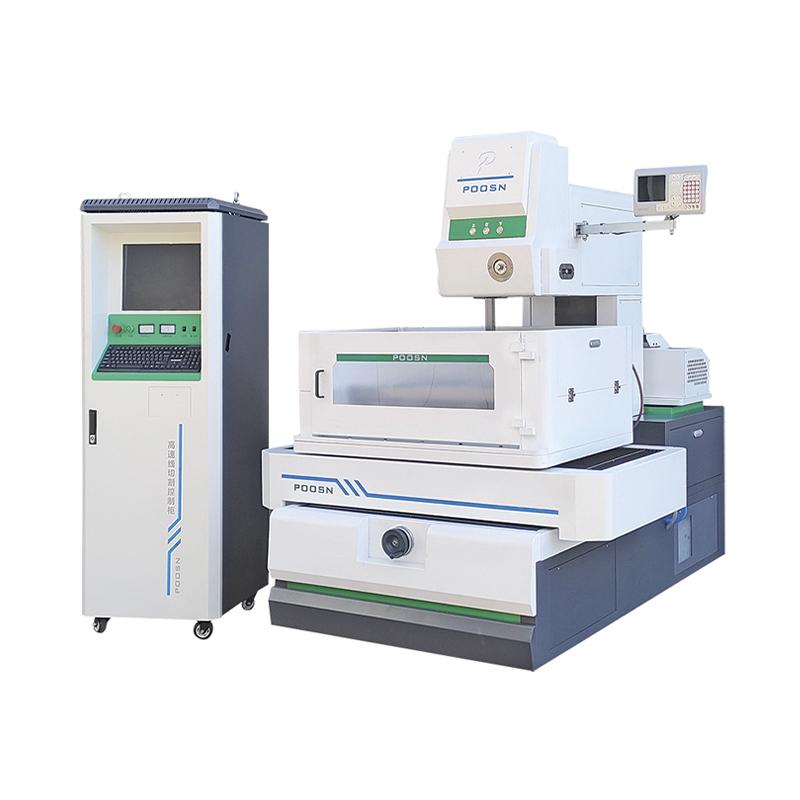
 PS45C 頑丈な CNC 中速ワイヤカット放電加工機 PS45C は、作業負荷が 400kg の中型から大型のワークピース向けに設計されており、重量のある金型コンポーネントに安定したマルチカット精度を提供し、完成した部品を手作業で研磨することなく直接組み立てに移すことができます。 製品を見る→
少ないベンチワークでより微細な表面仕上げが可能
マルチカットの仕上げパスにより、最初のカットで残された粗さが徐々に減少し、結果として得られる表面は方向性ではなく等方性となり、金型加工におけるシールとスライド動作に役立ちます。この方法で製造された金型の詳細の多くは、手作業で研磨することなく、機械から直接組み立てられます。それは思っている以上に重要です。手作業で研磨するとプロファイルが変化し、鋭利なままであるはずのエッジが丸くなり、雇用するのがますます困難になっている熟練の時間が費やされます。ワイヤー EDM の表面にはバリがないため、プロセスチェーンからバリ取りステーションがなくなります。
テーパーと複雑な輪郭は再固定ではなくプログラムされます
UV 軸を装備した機械では、主軸がプロファイルに追従しながらワイヤが傾斜するため、切断型の 6 度の逃げや、パンチ型の急勾配がプログラムのラインになります。 DKD シリーズは、これを拡張して、従来の EDM では特殊な形状と加工を施した電極を必要とする金型加工用の大きなテーパー切断能力を実現しました。内側のコーナー半径は、ワイヤ半径と火花ギャップによってのみ制限され、切り口は十分に狭いため、高価な超硬合金を広いスロットで除去するのではなく、しっかりと入れ子にすることができます。
非接触切断により、薄い壁や壊れやすい部分を保護します
ワイヤはワークピースに測定可能な機械的な力を加えないため、薄壁、深く狭いスロット、積み重ねられたシム、壊れやすい超硬形状などを、フライス加工や研削加工で危険となるたわみ、びびり、チッピングを発生させることなく切断できます。クランプも軽量化できるため、セットアップ時間が短縮され、仕上げ面が保護されます。修理作業では、同じ特性により、部品にさらに応力を加えるのではなく、欠陥の周囲を切断することで損傷した部品を修復することができます。
長時間無人での実行と予測可能な消耗品コスト
ワイヤのスプールで何時間もの切断が可能で、高速往復機械では交換するまでに 1 本のモリブデン ワイヤで多くの作業を行うことができるため、ランニング コストが低く抑えられます。高精度のサーボ マシンでは、ワイヤは再利用されずに消費されますが、マシンは信頼性の高い再起動動作で消灯を実行することでそれを補います。いずれにせよ、オペレータのスキル プロファイルは変化します。工場では、電極メーカーよりも有能な CAM プログラマが必要であり、1 人のオペレータが複数の機械を同時に監督できます。
スループロファイル作業の場合、ワイヤ EDM は電極の変数を完全に削除し、工具のコストをプログラミングのコストに置き換えます。
能力スコア: ワイヤ EDM と従来の EDM の比較
両方のプロセスを同じスケールに置くと、比較がより明確になります。以下の表は、購入者が機械を選択する際に最も頻繁に挙げる 6 つの基準に基づいて、ワイヤー EDM と従来の形彫り EDM をスコア化したものです。各スコアは 0 から 100 までで、実験室の最良のケースではなく、現世代の生産マシンでの典型的な結果を反映しています。濃い青色のバーはワイヤ EDM を表し、水色のバーは従来の EDM を表します。正直に比較すると、ワイヤー EDM の限界がその強みと同じくらい明確に示されるはずであるため、シンカー EDM が勝つ場合に 1 つの基準が意図的に含まれています。
ワイヤー放電加工機 従来の放電加工機
0 から 100 までのスコアは、典型的な産業能力を要約します。濃い青色のバーはワイヤ EDM で、水色のバーは従来のシンカー EDM です。 | 能力基準 | 相対的な能力スコア (0 ~ 100) |
| スルーカットプロファイルの公差 | 95
78 |
| セットアップが簡単(電極作業が不要) | 96
58 |
| 複雑な輪郭とテーパーカット | 92
45 |
| 薄い壁と壊れやすい特徴 | 94
52 |
| ブラインドキャビティと 3D ポケット | 15
96 |
| 無人の実行時間 | 90
62 |
最も大きなギャップはセットアップ列に現れますが、その理由はマシンの品質の問題ではなく構造的なものです。シンカーの作業は、電極の設計、フライス加工または旋削、検査、磨耗の複製が完了するまで開始できません。そのため、リードタイムに数日かかり、部品番号が新しくなるたびにコストがかかります。ワイヤ EDM は、プログラム、ワイヤのスプール、および校正されたオフセットから開始されるため、準備コストはプロファイルの複雑さにほぼ依存しません。公差の列は、ワイヤ EDM 機械が切断のすべての点で新しいワイヤを提供するという事実を反映しており、これにより、プランジ電極が蓄積する摩耗によるドリフトが防止されます。テーパー切断は、UV 軸を備えた機械ではほぼプログラム パラメータですが、シンカーではテーパー形状ごとに個別に製造され、ドレスされた電極が必要になります。
ワイヤはワークピースに測定可能な切削力を及ぼさないため、薄肉部品や脆弱部品の取り扱いは非接触浸食の結果として直接行われます。ブラインドキャビティ列は状況を完全に逆転させます。ワイヤはポケット内に入り、回転し、出ることができないため、貫通経路のない 3 次元キャビティは従来の EDM の自然な領域のままです。 1 本のスプールで何時間もの切断作業が可能であり、高速往復機械では 1 本のモリブデン ワイヤが交換されるまでに多くの作業に使用できるため、無人運転がワイヤ EDM に有利です。この種のスコアはマシンのクラスによっても変化し、中速マルチカットマシンはシングルパス高速マシンよりも表面仕上げギャップをさらに狭めます。このため、2 つのプロセスを代替ではなく補完として扱います。フィーチャーのほとんどが貫通プロファイルである場合、ワイヤー EDM が負荷の大部分を負担することになり、シンカーはアイドル状態になることが多くなります。ブラインド金型キャビティが注文書の大半を占めている場合、比率は逆転します。混合範囲の作業を扱うほとんどの工具および金型工場では、最終的には両方を実行し、精密スルーフィーチャをカバーするワイヤ EDM とキャビティ成形用のシンカーを使用します。したがって、このチャートは、1 つのプロセスが普遍的に優れているという判断としてではなく、装置構成の計画ツールとして読まれる必要があります。
ワイヤー放電加工機 leads on every criterion that a wire can physically reach; conventional EDM keeps one criterion, the blind cavity, completely to itself.
従来の EDM が依然として優位性を保っているところ
公正な比較を行うには、ワイヤー EDM ができないことを明確に示す必要があります。ワイヤーはまっすぐで連続的に動く線であり、通過できる場所のみを切断できます。したがって、ブラインドキャビティ、閉じたポケット、深い三次元凹部、および彫刻された金型表面は、依然としてシンカー EDM の自然な領域であり、そこでは成形電極がワイヤでは決して到達できない形状を形成します。シンカー EDM は、大量のキャビティ荒加工においても利点を維持します。標準電極が存在すると、高いスパーク エネルギーによってキャビティの大きな容積が迅速に除去され、誘電体としてのオイルが特定の深い凹部の加工をサポートします。
以下の表は、これを金型工場や金型工場から最もよく聞かれる要件の実用的な選択ガイドにしています。
一般的なジョブ要件のルーティング ガイド。影付きのセルは、どのプロセスがジョブを実行するかを示します。 | あなたの要件 | より良いフィット感 | なぜ |
| 金型コアのブラインドポケットまたは彫刻されたキャビティ | 従来の放電加工機 | ワイヤーは、通過できない形状を切断することはできません。成形された電極がキャビティを直接形成します。 |
| 硬化後のスループロファイルパンチまたはダイインサート | ワイヤー放電加工機 | 新しいワイヤーは最初の切断から最後まで形状を保持し、電極を製作したり磨耗したりする必要はありません。 |
| 抜き型上で 6 ~ 30 度のテーパレリーフ | ワイヤー放電加工機 (taper-capable model) | UV 軸はテーパー角度をプログラムします。特別な電極や固定具は必要ありません。 |
| 平行な壁を持つ深く狭いスロット | ワイヤー放電加工機 | ワイヤ幅が一定だと均一なスロットが生成されますが、電極の磨耗によって壁が先細りになってしまいます。 |
| 標準電極がすでに存在する大きなキャビティの大量粗加工 | 従来の放電加工機 | 高い火花エネルギーにより、ワイヤ消費コストを発生させずに、キャビティの体積を迅速に除去します。 |
| 薄肉スタックまたは壊れやすい超硬部品 | ワイヤー放電加工機 | 非接触侵食により、切削力、歪み、欠けが発生しません。 |
混合注文書を提供するほとんどの工具および金型ショップは、最終的には両方のプロセスを実行します。実際に決定するのはそれらの間の比率であり、その比率はパーツの形状に従うべきであり、習慣やたまたま床にある機器に従うべきではありません。
ワイヤー放電加工機 wins every contest a wire can physically enter; sinker EDM keeps the geometries a wire cannot reach.
POOSN ラインのワイヤ放電加工機のタイプ
ワイヤ EDM ファミリ内では、機械はワイヤの移動戦略と切断能力によって分類されており、それらの違いは、ショップが顧客に約束できる公差、仕上げ、テーパの数値に直接反映されます。 Taizhou Xinchengyang Machinery Manufacturing のワイヤ EDM ブランドである POOSN は、1999 年以来ワイヤカット EDM マシンを製造しており、バイヤーがマシンのクラスと部品の組み合わせを迅速に一致させることができるように、ラインを 4 つのシリーズに編成しています。
- DK77ハイスピードシリーズ
再利用可能なモリブデンワイヤと水ベースのエマルジョンを使用した往復高速ワイヤ放電加工機。荒加工、サルベージ、および標準的な金型加工に経済的な選択肢です。モデル: DK7725、DK7735、DK7745、DK7745F。
- PS-C中速シリーズ
マルチカットの中速機械により、公差が厳しくなり、精密な金型の細部をより細かく仕上げることができます。モデル: PS35C、PS45C、PS50C、PS60C。
- DK-BC高速中速シリーズ
高速マシンのスループットと混合生産の精度向上のバランスをとる移行クラス。型式:DK35BC、DK45BC、DK50BC、DK60BC。
- DKDラージテーパーシリーズ
より大きなテーブルサイズにわたるダイリリーフと急勾配の抜き勾配作業のための専用の大きなテーパー切削。モデル: DK45D、DK55D、DK63D、DK80D。
各シリーズ内のモデル番号はテーブルのサイズまたは作業範囲を示しているため、工場はサプライヤーを変更することなく小さなパンチから大きなダイブロックまで対応できます。通常、選択は 3 つの質問によって決まります。必要なワークピースの最大のエンベロープ、ダイに必要なテーパ角度、および顧客が受け入れる公差クラスです。サルベージや荒切削に重点を置くショップは高速シリーズから開始しますが、要求の厳しい業界に精密金型部品を販売するショップは通常、マルチカット機能を備えた中速シリーズを指定します。
 DK45D 精密金型加工用 CNC 大型テーパーワイヤーカット放電加工機 ±30°/40mm テーパーカットと 0.08mm 精度を備えた DK45D は、要求の厳しい金型加工に対応します。精密金型部品用に中速シリーズを指定するショップは、そのマルチカット機能が適切であることがわかります。 製品を見る→
まずシリーズをパーツの組み合わせに合わせます。シリーズ内のモデル サイズは、能力の問題ではなく、容量の問題です。
ワイヤー放電加工の用途と選定のポイント
前述の利点は、硬化した導電性材料や複雑な形状が作業負荷の大半を占める業界で最も効果を発揮します。以下の表は、当社が最も頻繁にサービスを提供する 5 つの業種を、それぞれのワークピースと重要な機械選択ポイントにマッピングしています。
ワイヤー放電加工機 applications by industry, with the selection points that matter most in each case. | 産業 | 一般的なワイヤ放電加工作業 | 選定のポイント |
| 金型の製造 | パンチ、ダイインサート、ストリッパープレート、ゲートインサート、エジェクターの詳細、テーパーリリーフカット | 公差と仕上げのためのマルチカット中速機械。逃げ角のテーパー対応モデル |
| 航空宇宙 | 硬化しにくい合金のスロットとプロファイル、成形工具、薄肉ブラケット | 繊細な形状を非接触で切断します。長く複雑なプログラムのための安定したマシン |
| 冶金学 | 硬化したロール溝、ガイドプロファイル、摩耗プレート | より大きなテーブルサイズと堅牢な高速または中高速マシン |
| 特殊素材 | 超硬、HRC 60 以上の工具鋼、導電性特殊合金 | ワイヤの選択と電力設定は材料ごとに調整されます。生産前にテストカットを推奨 |
| メンテナンスと修理 | キー溝の剥離、ギアの歯の損傷、壊れた工具の周囲のサルベージ切断 | 短納期・低ランニングコストを実現するハイスピードシリーズ |
5 つの業界すべてに同じロジックが当てはまります。工場がバッチ全体での再現性を重視すればするほど、ワイヤ EDM の利点がより重要になります。これは、機械がある部品から次の部品へ電極が摩耗することがないためです。予算規律が優先される大量のブランキングおよび修理作業では、依然として高速シリーズが実用的なエントリーポイントです。
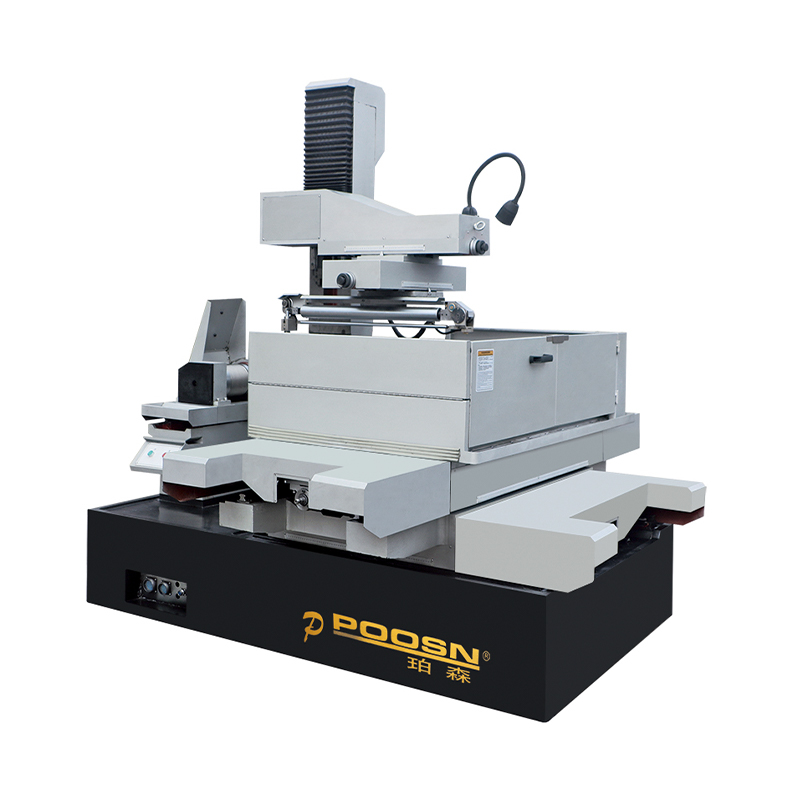
 DK-7735 CNC高速ワイヤ放電加工機(4軸、荷重300kg) 300kgの耐荷重と4軸制御を備えた高速シリーズマシンであるDK-7732の兄弟機は、予算を重視したブランキングやサルベージ作業に適しており、マルチカットモデルにステップアップする前の実用的なエントリーポイントを提供します。 製品を見る→
モデルにコミットする前に、この短いチェックリストに従って部品図面を実行してください。
- ワークピースが導電性であることを確認します。不導体は完全に EDM の外部にあります。
- 厚みが増すと実効テーパが減少するため、ワークの厚みと必要なテーパ角度を確認してください。
- 公差クラスをマシンクラスに合わせて、マルチカット機能で最も厳しいフィーチャーを処理させます。
- ワイヤの種類は慎重に選択してください。レシプロ機械では経済性を考慮してモリブデンを使用し、機械がサポートする速度を重視してコーティングされたワイヤを使用します。
- 過去最大の例外ではなく、最大の日常的なワークに合わせてテーブルのサイズを決定します。
最初に形状とバッチ再現性によって選択します。マシン クラスとワイヤ タイプは、これら 2 つの答えから導き出されます。
ワイヤー放電加工機の保守および操作ガイド
ワイヤー EDM のメンテナンスは、設計、保管、修正するための電極がないため、シンカー EDM のメンテナンスよりも簡単ですが、精度の利点が生産で存続するかどうかは、日々の規律によって決まります。以下の項目は、寸法結果が安定しているショップとドリフトを追求するショップを分けるものです。
- シフトごとに誘電状態をチェックします。高速機械ではエマルジョンの濃度と清浄度、精密機械では制御された導電率です。
- ワイヤーの張力とスプールのトラッキングを確認します。不安定な張力やスプールの振動は、切断面に目に見える縞としてすぐに現れます。
- 摩耗した接触点は、何かが故障する前に火花を破壊するため、各シフトの開始時にワイヤ ガイドと給電接点の摩耗を検査してください。
- 基準の下にある破片がその日にカットされたすべての寸法をひそかに歪ませるため、ワークテーブルとクランプエリアを清潔に保ってください。
- フィルターの交換やフラッシング システムのメンテナンスは、オンデマンドではなく、固定スケジュールで行ってください。
- 機械のマニュアルに従って軸コンポーネントに注油および検査し、チェックを記録します。
- ガイド交換後、またはテーパーカットがプログラムされた角度からずれ始めるたびに、テーパーカットを再調整してください。
- 設定を文書化すると、クラッシュ後のリカバリがはるかに安価になるため、プログラム、オフセット、およびマシンのパラメータをバックアップします。
EDM ワイヤ電極は消耗品であると同時に品質の決定要因であるため、ワイヤの選択もメンテナンスの検討に含まれます。
一般的な EDM ワイヤ電極の種類とそれぞれのコストの発生場所。 | ワイヤーの種類 | 一般的な使用方法 | 実践メモ |
| モリブデン線 | 高速レシプロマシン | 非常に高い引張強度と長い耐用年数。 1 本のワイヤーで多くの仕事に対応できるため、ランニングコストが低く抑えられます。 |
| 真鍮線 | 精密サーボマシン | 安定したスパークと信頼性の高い仕上がり。シングルパスおよびマルチカットワークの基準規格。 |
| 亜鉛メッキ線 | 速度が重要なサーボ切断 | コーティングにより吐出安定性とフラッシング性が向上し、厚肉部の切断速度が向上します。 |
| 鋼芯線 | 非常に厚いプロファイルまたは要求の厳しいプロファイル | コアにより、高張力時の真直性と耐折損性が向上します。 |
最後に、各材料と厚さの実証済みの切断レシピを文書化します。レシピ ライブラリは、個々のオペレータのエクスペリエンスを店舗資産に変え、機械の許容性能をシフト間で再現可能にします。
ワイヤ EDM の品質に関する苦情のほとんどは、絶縁状態、ワイヤの張力、またはガイドの摩耗にまで遡り、これら 3 つすべてが修理項目ではなく検査項目です。
ワイヤー放電加工機のメーカーとサプライヤーの選択
この記事で説明したプロセスの利点は、剛性があり、正確で、サポートされている機械でのみ実現されるため、サプライヤーの選択はプロセスの選択と同じくらい厳密に行う必要があります。商社ではなく直接ワイヤ EDM メーカーから購入すると、仕様、スペアパーツ、カスタマイズに関するフィードバック ループが短縮されます。各マシンがどのようにテストされているかを尋ねると、見積書の精度の数値が特定のマシンで測定されたものなのか、それとも単にカタログから継承されたものなのかがわかります。
エンドユーザーだけでなく卸売業者やディーラーを含む海外のバイヤー向けに、短いチェックリストを提案します。メーカーが独自の機械を組み立て、重要なコンポーネントを制御していることを確認します。購入する特定のマシンの位置決め精度テスト記録を問い合わせてください。品質マネジメントシステム認証が生産プロセスを裏付けているかどうかを確認します。テーブルサイズ、テーパ能力、機械構成は顧客の部品に合わせて頻繁に調整されるため、カスタマイズ能力を確認してください。機械が生産されると、応答速度と安定した供給が同様に重要になるため、価格を比較する前に両方の質問を直接行ってください。
POOSN はこれらの質問に具体的な方法で答えます。当社はブランドの背後にある工場であり、1999 年以来ワイヤー EDM 分野に取り組んでおり、機械は中国全土に納入され、東南アジア、西アジア、ヨーロッパ、アメリカ大陸に輸出されています。すべてのマシンは納入前に位置決めの精度がテストされ、カスタマイズされた構成は当社の標準サービスの一部であり、当社の顧客サービスと安定供給の約束は即興ではなく公開されています。
機械だけでなくメーカーも購入しましょう。精度記録、カスタマイズの深さ、スペアパーツの安定性が 10 年間のコストを決定します。
よくある質問
最初のワイヤカット EDM マシンを評価している工具室や、既存の EDM 部門を拡張するショップからの問い合わせで、以下の質問が繰り返し聞かれます。
従来の EDM と比較したワイヤ EDM の主な利点は何ですか? 主な利点は、カスタム電極の排除、貫通フィーチャーのより厳密で再現性の高い公差、少ないベンチワークでのより微細な表面仕上げ、プログラムされたテーパー切断、薄くて壊れやすい部品の非接触切断、および長時間の無人運転です。従来の EDM には決定的な利点が 1 つあります。それは、ワイヤが到達できないブラインドの 3 次元キャビティを形成することです。 |
ワイヤー放電加工機はどのような公差と表面仕上げに耐えることができますか? 精密ワイヤ EDM は一般にプラスまたはマイナス 0.003 ~ 0.005 mm の範囲で動作し、マルチカット中速機械は仕上げパスでプロファイルをリトレースすることでバッチ全体の寸法を安定させます。スキミングパス後の表面は十分に滑らかなので、多くのダイの詳細は手作業による研磨を完全に省略できます。 |
ワイヤー放電加工機は従来の放電加工機を完全に置き換えることができますか? いいえ。貫通経路のないキャビティには成形電極が必要です。したがって、ほとんどの金型工場は両方のプロセスを実行し、ジオメトリごとに各ジョブをルーティングします。つまり、スルー プロファイルはワイヤ EDM に送られ、ブラインド キャビティはシンカーに送られます。 |
ワイヤーカット放電加工機で加工できる材料は何ですか? 硬化工具鋼、超硬、銅、アルミニウム、チタン グレードなどの困難な合金を含む、あらゆる導電性材料。硬度はプロセスには本質的に無関係です。そのため、ワイヤー EDM は熱処理後に最も自由に切断できますが、まさに従来の機械加工が困難でした。 |
ランニングコストはどれくらいかかりますか?また、ワイヤーの選択はどのように影響しますか? ワイヤーは主な消耗品です。高速レシプロ機械は、多くの作業に 1 本のモリブデン ワイヤを再利用し、消費量を低く抑えます。精密機械は真鍮やコーティングされたワイヤーを消費しますが、無人の時間と初回の精度によってコストを回収します。コーティングされたワイヤーはより速く切断し、厚いセクションに適していますが、モリブデンは経済性と長寿命に適しています。 |
POOSN は直接メーカーですが、機械をカスタマイズできますか? はい。 POOSN は、1999 年以来ワイヤ放電加工機の直接メーカーである台州新城陽機械製造のブランドです。テーブルのサイズ、テーパー機能、および機械構成は顧客の要件に合わせてカスタマイズでき、すべての機械は納入前に位置決め精度がテストされており、当社の供給とサービスのコミットメントはバイヤー向けに公開されています。 |
従来の EDM に対するワイヤ EDM の利点は構造的なものであるため、機械が正確でメンテナンスされていれば、ブランド、材料、シフト パターンを問わず維持されます。
関連リソースと最終推奨事項
ここから続けたい読者のために、このサイトの 2 つのリソースでは、この記事の比較を機械の選択と業界での応用にまで拡張しています。
比較に基づいて行動する準備ができたら、3 段階のフレームワークによって事実に基づいた意思決定が行われます。
- 過去 6 か月間のジョブをスルー プロファイルとブラインド キャビティに分類し、比率によってマシンの組み合わせを選択します。
- 機械シリーズを顧客が受け入れる公差クラスとテーパ角度に合わせます。
- 価格を比較する前に、位置精度の記録とカスタマイズ能力を備えたサプライヤーを確認してください。
このように処理されると、選択は 2 つのテクノロジー間の議論ではなくなり、何年にもわたって部品あたりのコストを静かに下げるルーティング ルールになります。そのルーティング ルールを独自の図面に適用したい場合は、当社のエンジニアリング チームがサンプル部品をレビューし、POOSN ラインからマシン クラスと構成を推奨します。
形状に基づいて作業をルーティングし、精度記録に基づいて購入します。ここで説明したワイヤ EDM の利点は、機械の寿命全体にわたってさらに強化されます。