典型的な仕事を考えてみましょう。 Tier 1 ブレーキ サプライヤーは、240 個の硬化 D2 インサートを必要としています。各インサートには 0.6 mm のシール溝があり、厳しい幅公差を保持する必要があり、60 HRC まで硬化した後も保持する必要があります。ブランクが硬化すると、プロトタイプを切断するミリングセルは溝を保持できなくなり、研削にはカスタムフォームホイールと 3 週間の治具が必要になります。図面の隅にあるメモが、ジョブをワイヤ EDM マシンに移すものです。
このガイドは、自動車用工具 (スタンピング ダイ インサート、パンチ、金型インサート、超硬切削工具、EV ラミネート ダイ) 用のワイヤ EDM を評価する工具室管理者、プロセス エンジニア、購買チームなど、そのような問い合わせを行う人々を対象としています。プロセスがどこに適合するか、どのような公差を保持できるか、マシンクラスがどのように異なるか、注文前に何を確認する必要があるかについて説明します。
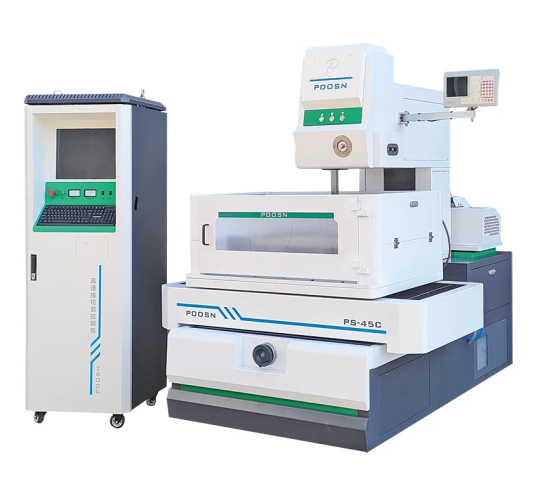
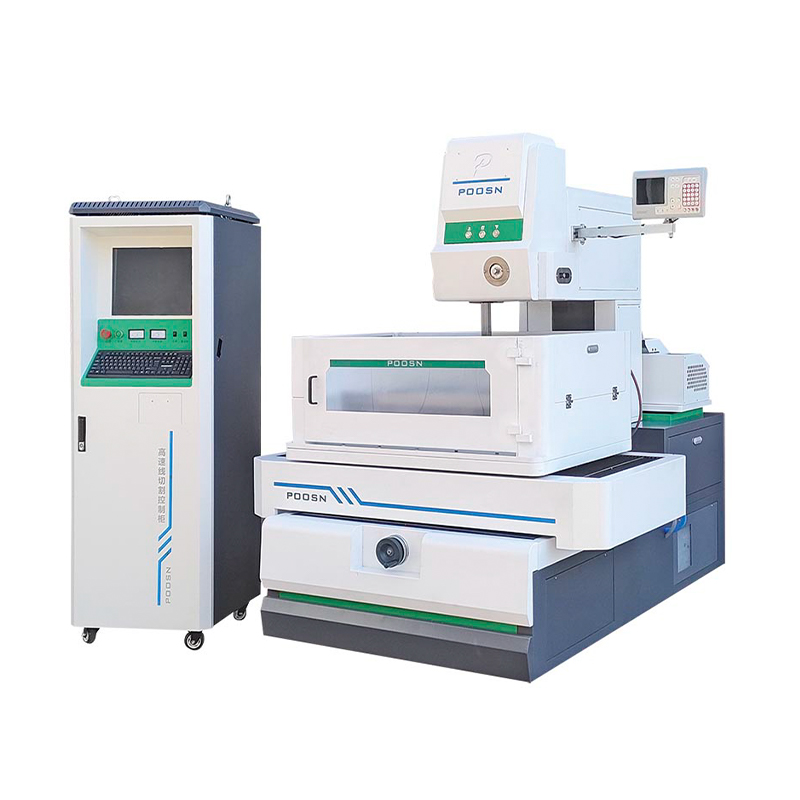
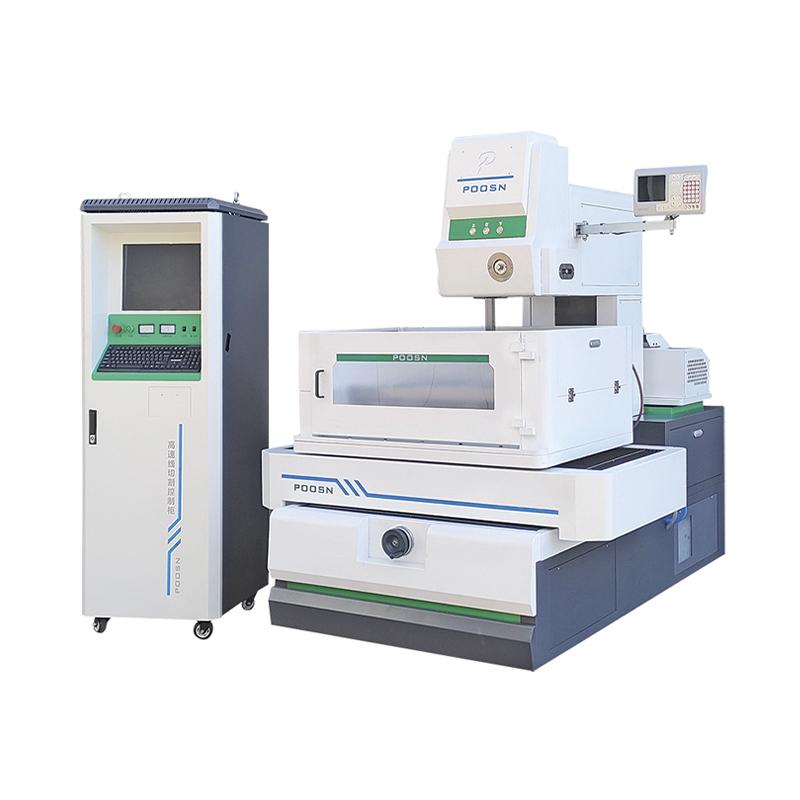
CNC 制御キャビネットを備えた POOSN PSC シリーズ中速ワイヤ EDM マシン - 精密ツーリングと硬化インサート用のマルチパス切断。 ワイヤ EDM (ワイヤカット EDM または WEDM とも呼ばれます) は、脱イオン水に浸すか洗い流し、細いワイヤ電極とワークピースの間で制御された放電を使用して材料を除去します。ワイヤーが部品に触れないため、硬度、肉厚、フィーチャーサイズが障壁になることはありません。刃先では加工できない焼入鋼や超硬が、切削力や機械的バリを発生させることなく、1 回のセットアップで最終サイズに切断されます。
工学的な問題は、ワイヤー EDM 機械でその部品を製造できるかどうかではありません。通常は可能です。問題は、どのマシン クラス、どの作業範囲、どのテーパ機能がそのジョブに実際に必要かということです。そして、ショップが決して使用しないであろう購入機能が、この購入を誤る最も一般的な方法です。
ワイヤ放電加工が自動車ツーリングに使用される理由 4 つの制約が自動車ツーリングを WEDM へと推し進めており、通常、これらは一度に 1 つずつではなく、一緒に現れます。
熱処理後の硬さ。 インサートとパンチは、数十万回のストロークに耐える必要があるため、完全硬化、浸炭処理 (通常、浸炭深さ 0.6 ~ 1.2 mm) または超硬合金で作られています。 WEDM は切れ刃ではなく火花浸食によって材料を除去するため、硬化した D2 または SKD11 インサートは、硬化後に所定のサイズに仕上げることができ、硬化部品の仕上げ研削に伴う歪みのリスクはありません。 カッター半径以下のフィーチャ サイズ。 0.6 mm のシール溝は実用的なエンドミルでは生成できないコーナー半径を持ち、同じ壁で 0.4 mm のインジェクター スロットまたは正方形の内部コーナーが止まります。ワイヤは工具です。補正する工具のコーナー半径はなく、ワイヤ半径と火花ギャップを加算した値を超える最小内部半径もありません。 切断力がありません。 薄肉ハウジング、構造ブラケットの 0.8 mm リブ、および細長いコアは、フライス加工の負荷によってたわみます。 WEDM は基本的に機械的な力を加えないため、サポートやスプリングバックなしで 0.5 mm の壁を切断できます。 改訂頻度。 プレス金型は、フェイスリフト、トリムのバリエーション、地域仕様の変更に応じて、車両プログラム全体で何度も変更される場合があります。 WEDM では、これは新しい電極、治具、または成形ツールではなくプログラム編集であり、低から中量の作業では、遅い切断速度よりも作業の方が重要になることがよくあります。 経験則: 部品が導電性で、約 45 HRC より硬く、1 mm より狭いフィーチャまたは 1.5 mm より薄い壁を備えている場合、ワイヤ EDM は最初からプロセス ルートに属し、フライス加工が失敗した後の救済作業として追加されません。
ワイヤー放電加工による一般的な自動車部品、金型、工具の切断 これらは、実際にマシンに到達するアプリケーションです。パターンは一貫しています。従来のカッターでは、部品は硬化されているか、薄くなっているか、幾何学的にブロックされています。
代表的な参考値のみ。実際の結果は、機械の構成、ワークピースの材質と厚さ、切削パラメータ、パス数、熱条件、検査方法によって異なります。これらの数値は、どのマシンに対しても保証される値ではないため、契約上の許容範囲として引用することはできません。 部品カテゴリ 代表的な材質 一般的な基準許容差 WEDM が指定される理由 スタンピングダイインサート、パンチ、ストリッパー D2、SKD11、Cr12MoV、超硬 0.003~0.008mm 硬化後にカットします。研削歪みなし ダイカストおよび射出成形インサート H13、8407、S136 0.005~0.010mm 深く狭いリブと抜き勾配のある壁 シフトフォークとシンクロナイザーツール 20MnCr5、SCM415 0.008~0.012mm 浸炭表面ときつい角度の特徴 ブレーキキャリパーのシール溝 鋳鉄、アルミニウム合金 0.008~0.015mm カッター半径以下の溝幅 インジェクターシートとスプレーオリフィス 焼き入れステンレス、工具鋼 0.003~0.006mm ボア内の真円度と表面の完全性 センサーハウジングとコネクタインサート 真鍮、ベリリウム銅 0.010~0.020mm 壁が薄いとクランプ力を受けられない 超硬切削工具、ブローチ、リーマー 炭化タングステン 0.003~0.008mm 経済的な砥石寿命を超える硬度 EVモーター積層およびローター金型 超硬、焼入れ工具鋼 0.002~0.005mm バリのないエッジと積層積層精度
2 つのカテゴリーでは、マシンの代金を独自に支払います。硬化スタンピングインサートが典型的なケースです。 EV ラミネート ダイは、何千枚も積み重ねられたシートにバリが発生し、完成したステータやロータでショートする可能性があるため、最も急速に成長しています。ワイヤ EDM はバリのないエッジを生成でき、追加の仕上げパスによりリキャスト層の厚さを大幅に削減し、表面の完全性を向上させることができます。
自動車用ワイヤ放電加工に適した材料 EDM は導電性のみを必要とするため、材料に依存しないとよく言われます。実際には、冶金によって切削速度、表面の完全性、必要なパス数が変わりますが、その違いは見積もりに影響を与えるほど大きくなります。
材料グループ WEDM での動作 実践的なメモ 高硬度工具鋼(D2、SKD11、Cr12MoV、H13) 最も簡単なグループ: 良好な導通、きれいなフラッシュ、パス全体にわたる耐性の保持 40 mm チップのマルチパス切削により、良好な仕上げ面が得られます 浸炭焼き入れ鋼 柔らかいコアの上のハードケースはさまざまな速度で浸食されます。ワイヤーはケース内で遅れ、コア内で速度が上がります 荒加工パラメータを下げてフラッシングを確認します。コーナーが最初に違いを示します 超硬合金 切れ味は良いが、放電エネルギーが高い場合、微小亀裂やコバルトの消耗が大きなリスクとなる 低エネルギー荒加工と 1 つまたは 2 つの追加のトリム パス チタンおよびニッケル合金(Ti-6Al-4V、インコネル) 同じ厚さの鋼よりもゆっくりと切断します。トリムがスキップされた場合のリキャストレイヤーのリスク 表面の完全性が重要な場合は、最小 3 パスが一般的です アルミニウムおよび銅合金 アルミニウムは速く切れますが、酸化する可能性があります。銅と真鍮は熱を逃がし、切断効率が低下します どちらも工具鋼と同じ時給で見積もらないでください
超硬合金とニッケル合金は、トリム パスを保存することが偽りの経済的である 2 つのグループです。これは、損傷が直ちに寸法上の欠陥としてではなく、数週間後にチッピングや疲労亀裂として現れるためです。
ワイヤー放電加工はどの程度の許容差に耐えることができますか? 図面に印刷されている公差と、工場が製造時に保持できる公差は、2 つの異なる数値です。ほとんどの自動車工具の生産量は実用範囲の中央に位置しており、まさにワイヤ EDM の経済性が最も有利な場所です。
硬化されたダイおよび金型インサート ブランキングとトリミングのクリアランスがバリの高さとダイの寿命を直接決定するため、最もきつい端に座ってください。この帯域に到達するには、高精度のマシン、制御された環境、および 3 回以上のパスが必要です。 インジェクターシート 通常、絶対的なサイズではなく、真円度と表面仕上げによって決まります。これは、購入仕様を作成する際の重要な区別です。 シフトフォークとシンクロナイザーツール 2 つの切削パスを持つ中速機械が快適かつ繰り返し処理できる範囲に到達します。 ブレーキキャリパーのシール溝 通常、ほとんどのマシン クラスでは、荒加工パスと 1 つのトリム パスが必要です。 構造ブラケットと補強材 は最も緩やかなカテゴリであり、エッジ品質要件に別段の定めがない限り、通常はシングルパスの高速カットで十分です。 仕上げ仕上げ域を下回ると、コスト曲線は急激に上向きになります。温度管理された環境、3 回以上のパス、より遅いワイヤ送給、およびすべての工場が 3 シフトにわたって維持できるわけではないレベルのオペレーター規律が必要です。端的に言えば、正直な競争相手は、フライス加工ではなく、レーザーまたは高精細プラズマ切断です。
顧客が実際に必要とする公差を、図面に印刷された公差から区別することは、このビジネスにおいて最も価値のある習慣です。機能面用に書かれた一般的なメモが、他の部品と接触することのない面に適用されると、引用符が 2 倍になる可能性があります。
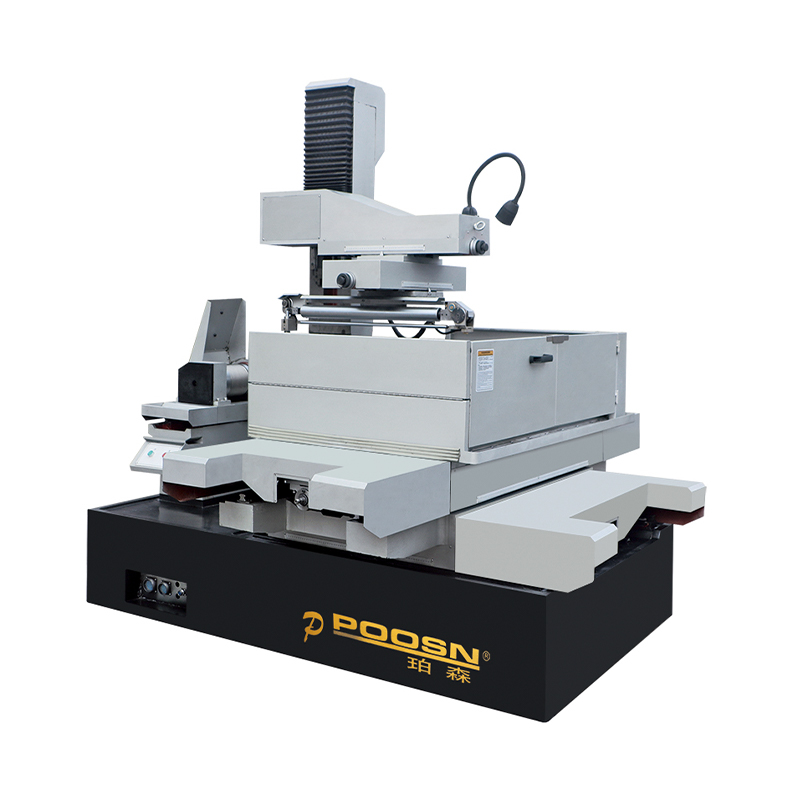
高速 vs 中速 vs 太テーパーワイヤ放電加工機 高速ワイヤ放電加工機 は、DK77 プラットフォームを中心に構築されることが多く、切断 1 平方ミリメートルあたりのコストが最も低くなります。これは、ブラケット、シムストック、単純なパンチ、および緩めのバンドが許容されるあらゆる作業に最適です。
DK-7745 CNC高速ワイヤ放電加工機(4軸、移動量400×600mm) DK-7745 高速ワイヤ放電加工機: 複雑な形状や高精度部品向けに特別に設計された装置で、正確で信頼性の高い加工性能を提供します。このマックは… 製品を見る→ 中速ワイヤ放電加工機 高速機械と精密機械の中間に位置します。これにより、制御されたマルチパス切断とより剛性の高いワイヤドライブが追加され、その組み合わせにより、達成可能な帯域が緩い端から仕上げの端に向かって移動します。これが、中速機械が自動車ツーリングに広く指定されている理由の 1 つです。カットあたりのコストは高速機械よりも高くなりますが、スクラップ率と手作業による仕上げ時間は両方とも低下します。
PS45C 頑丈な CNC 中速ワイヤカット放電加工機 PS45C シリーズ中速ワイヤ放電加工機: 大型ワークピースの精密加工向けに設計されたこのシリーズは、強化された処理能力とより高い作業負荷を提供します。 製品を見る→ マルチパスカット これはマシンクラスではなく機能です。つまり、粗加工パスの後に、徐々に低い放電エネルギーで 1 つ以上のトリム パスが続きます。すべての中速精密機械がこれをサポートしており、自動車仕様で求められる厳しい公差とより微細な表面仕上げの両方を実現します。シングルパスカットでは決して達成できません。他のものを見る前に、コントロールがサポートするトリム パスの数を確認してください。その数によって、達成可能な許容誤差が決まります。
精密ワイヤー放電加工機 は、より細いワイヤで最もきついバンドを保持するため、主に公差と表面完全性の要件が非常に厳しい EV ラミネート ダイ、インジェクター ツール、超硬加工に適しています。コストが大幅に高く、管理された環境が必要です。
ファイル内の最も厳しい図面ではなく、本当に必要な許容範囲をカバーするクラスを購入してください。クラス間の価格差は、通常の自動車作業で達成可能な品質の差よりもはるかに大きいためです。
自動車ツーリングに最適なワイヤ放電加工機を選択する方法 カタログから選択するよりも部品から選択する方が効果的です。このチェーンを次の順序で実行します。
パーツのサイズと重量 — 作業範囲とテーブルの負荷を設定し、通常は他の作業が行われる前にマシンを除外します。 材質と硬さ — パス戦略と、パラメーター ライブラリを最初から構築する必要があるかどうかを設定します。 実際に重要となる寛容性と仕上げ — マシン クラスと、制御された環境が必要かどうかを設定します。 テーパー — ドラフト、リリーフ、または角度のある壁は、テーパー対応の機械がそもそも必要かどうかを決定します。 月間カットメーター — マシンを 1 台にするか 2 台にするかを決定します。 以下の表は出発点であり、仕様ではありません。
あなたの仕事が から始める 約 20 ~ 30 µm の硬化 D2 / SKD11 インサート DK77シリーズ高速機 より厳密な寸法管理とより精細な仕上げが必要な精密工具 PSCシリーズ中速機 部品あたりのコストが重要な一般的な精密工具 DK-BCシリーズ 傾斜した壁、抜き勾配または深いテーパー ラージテーパー(DKD)シリーズ
推奨値は依然として部品によって異なります。推奨値を決定するための信頼できる方法は、カタログ値を比較するのではなく、独自の材料で切削テストを行うことです。
角のある金型のテーパーカット 自動車の金型や金型が真っ直ぐな壁であることはほとんどありません。抜き勾配、逃がし角、刃先からクリアランス ゾーンに向かって先細になっている金型開口部のすべてで、ワイヤーを傾ける必要があります。
テーパー capability is always quoted at a specified workpiece height 、パーツの高さが高くなるにつれて、達成可能な角度は低くなります。ある Z 高さで特定の角度に定格された機械が、別の Z 高さでも保持できるとは限りません。 指定された高さでの角度と最大偏差の両方でテーパを指定します。 最大角度ではなく、偏差の数値によって金型がきれいに組み立てられるかどうかが決まりますが、ほとんどの見積書にはこの数値が記載されていません。 ラージテーパーマシン 専用のテーパーヘッドを備えた独立した U/V 軸制御を使用するため、ワイヤーが傾いている間もフラッシングとテンションが一定に保たれます。そうしないと、テーパ面での切れ味やコーナ精度が劣化してしまいます。 テーパー is not free. 真っ直ぐな貫通穴、超硬ブランク、単純なパンチでは、何のメリットもなくコストが追加されます。図面にドラフト、レリーフ、または傾斜した壁が示されていない場合は、仕様から外してください。 DK45D 精密金型加工用 CNC 大型テーパーワイヤーカット放電加工機 DK45D シリーズ ラージテーパー ワイヤ放電加工機: 高精度、ラージテーパーの切断作業用に特別に設計されたこのシリーズは、大量の加工を必要とする精密加工に最適です。 製品を見る→ POOSNのラージテーパーモデルは±45°まで仕様となります。
ワイヤー放電加工機とフライス加工、レーザー切断、研削盤、彫り込み放電加工機の比較 重要な比較は、抽象的なワイヤー EDM とフライス加工ではありません。特定の材料に対して、どのプロセスが最大限のコストをかけて適合する機能を提供するかが決まります。
プロセス比較のための参考範囲であり、機械の仕様ではありません。実際の結果は、材料、厚さ、工具、パラメータ、検査方法によって異なります。 プロセス 硬度限界 基準公差 コーナー半径 自動車に最適 ワイヤー放電加工機 導電性材料なら硬さに関係なく 0.003~0.015mm ワイヤー半径のみ 硬化されたダイ、薄肉、内部特徴 CNCフライス加工 45HRC程度まで 0.010~0.030mm カッター半径 ソフトボディ、大きなポケット、3D サーフェス レーザー切断 中厚範囲の鋼板 0.050~0.150mm 小さいですが熱影響部あり フラットブランク、ブラケット、プリフォームプロファイル 彫り放電加工機 あらゆる導電性材料 0.005~0.020mm 電極コーナー ブラインド キャビティ、3D フォーム、モールド テクスチャ 研削 あらゆる硬化鋼 0.002~0.010mm ホイール形状 平面、外径、内径の円筒ワーク
レーザー切断は、自動車ブランクの高速 WEDM の代替として頻繁に提案されているため、拡張する価値のある比較です。公差が緩く、エッジの状態が重要ではない平らなシートでは、レーザーが最適です。部品が厚くなるとすぐに、熱影響を受けるゾーンが許容できなくなるとすぐに、または公差要件が 0.05 mm を大幅に下回るとすぐに、それは失われます。 60 HRC の硬化工具では、レーザーは問題になりません。
研削とワイヤ EDM は硬化した金型の加工に重なり、その分割は単純です。研削は平らな面と円筒形の形状をより速く、より安価に処理します。一方、WEDM は内部プロファイル、狭いスロット、鋭利な内部コーナー、およびカスタム フォーム ホイールを必要とするあらゆるものを処理します。ほとんどの自動車工具店は両方を運営しており、それに応じて作業をルーティングします。
無制限のワーク硬度、低ミクロン範囲の公差、ゼロ切削抵抗を組み合わせたプロセスはほとんどありません。これが、硬化された自動車用金型や薄肉工具が、切削速度が遅くなったにもかかわらずワイヤー EDM に戻り続けている理由です。
ワイヤー放電加工機のメーカーまたはサプライヤーを評価する方法 自動車産業の顧客は工具のサプライチェーンを監査しており、その圧力は機械を供給する業者に伝わります。デモではうまく機能しても、スペアパーツのチャネルがなく、サービスの約束も精度の再認証手順もないマシンは、18 か月以内に生産のボトルネックになります。以下のことを書面で要求してください。
特定のユニットの測定精度 、という名前のテスト方法が付いています - モデルラインのカタログ数値ではなく、実機のレーザー干渉計レポートです。 コントロールがサポートするトリム パスの数 — これは達成可能な許容範囲の基準を設定するものであり、ほとんどの購入者が尋ねることを忘れている質問です。 生産停止品目のスペアパーツのリードタイム : 電源ボード、ワイヤー張力モーター、UV 軸ドライブおよび制御コンポーネント。書面による確約リードタイムは、機械の価格を下げる以上の価値があります。 マテリアルミックスのパラメータサポート — 実際に実行する厚さの超硬、浸炭鋼、および関連する場合にはチタンおよびニッケル合金の出発点。 独自の素材での切断テスト 、使用したテストレポートとパラメータセットを使用します。 機械の受け入れテスト 形状を表すテストピース上で、エッジの仕上げ、コーナーの動作、テーパー角度を測定します。 英語のドキュメント — 操作マニュアル、電気図面、パラメータリスト、制御文書。 電気的構成 — 施設の電圧、位相、接続要件、および電気部品リスト。 制御システムのサポート — コントローラーとバージョン、アップデートとスペアの処理方法、マシンの実行またはアップデートにインターネット接続が必要かどうか。 トレーニング、ドキュメントのエクスポート、カスタマイズ — 何が含まれ、どの言語で書かれているか。目的地に向けた梱包、積み込み、税関書類。そして、工場が機械をカタログ化するだけでなく、治具、より高い筐体、拡張された Z トラベル、またはオートメーションとセルの統合を供給できるかどうか。 価格を比較する前に、見積もりを正規化します。つまり、最初の 1 年間の消耗品、見積もりのリードタイムに含まれるスペアパーツのリスク、および提供されるパラメータとトレーニング サポートの価値を追加します。購入価格が著しく異なる機械は、これらの要因を考慮すると完全に逆転する可能性があります。自動車用工具の場合、機械の仕様よりもサプライヤーとの関係が重要です。これは、文書化されたリードタイムと準備ができたパラメータテーブルが機械の 3 年目の生産を維持するためです。
ご注文前に切断テストが必要ですか?図面と材料仕様書をお送りいただき、部品を切断し、測定結果とともに返送いたします。
自動車用ワイヤ放電加工機のコスト、消耗品、メンテナンス 部品あたりのコストは、切断長さ、ワークピースの高さ、パス数の 3 つの変数によって決まります。 40 mm 鋼インサートの 2 パス切断には、同じ形状の 1 パス切断よりも大幅に多くの機械時間がかかります。増加するのは、ワイヤの消費ではなく、ほぼ完全に機械時間です。
ワイヤのコストは、機械の使用方法によって異なります。ワイヤが破損するか、直径が使用可能なしきい値を下回るまで再利用される場合、ワイヤは軽微なコスト項目になりますが、使い捨ての場合、消費量は目に見える項目になります。いずれにせよ、一般的な自動車のカット長では、通常、総部品コストに占めるワイヤの割合は小さいため、安価なワイヤを購入するよりもトリム パスの数を最適化することが重要です。
ワイヤ以外にも、誘電体フィルター、樹脂、ノズル、ガイド アセンブリなどの消耗品があります。 ガイドの寿命は最も過小評価されがちな項目です : 3 シフト機械では、上部ガイドと下部ガイドを毎月検査し、故障時ではなく計画的に交換する必要があります。これは、ガイドの摩耗は徐々に忍び寄るテーパー誤差として現れ、部品が検査に不合格になり始めるまで見落とされやすいためです。
短いシフト ルーチンにより、そのほとんどが防止されます。
誘電体フィルターは、アラームに合わせてではなく、スケジュールどおりに掃除してください。 耳ではなくゲージを使用してワイヤーの張力を毎週確認してください。 熱ドリフトは目に見えない形で部品に蓄積するため、位置決め精度を定期的に再チェックしてください。 誘電率は機械製造業者が指定する範囲内に保ってください。導電率のドリフトによりスパーク特性が変化し、したがって許容誤差が変化します。 すべてのガイド交換を記録します。 3 シフト セルでは、計画的なガイド交換と誘電率制御により、どのオペレータ トレーニング プログラムよりも多くのスクラップを防止できます。これは、どちらの故障も進行が遅く、単一部品では目に見えないためです。
自動車用ワイヤー放電加工に関するよくある質問 自動車用 WEDM は生産時にどの程度の耐性を維持できますか? それは機械のブランドよりもパス戦略と工場環境に大きく依存します。2 つまたは 3 つのパスを備えた中速機械は実用範囲の中間を繰り返し処理し、制御された環境にある精密機械はタイトエンドに到達し、シングルパスの高速機械はルーズエンドをカバーします。上記の基準帯域は一般的な要件を示しており、保証値ではありません。
ワイヤー EDM は肌焼きまたは浸炭された部品を切断できますか? はい。浸炭ケースと柔らかいコアの浸食速度はわずかに異なるため、荒加工パラメータを下げ、フラッシングを注意深く確認してください。最初に違いが現れるのはコーナーで、通常の修正方法は、低速の荒削りパスと追加のトリム パスです。
自動車ツーリングには高速 WEDM と中速 WEDM のどちらが適していますか? マルチパス切断とリジッドワイヤドライブがバンドをよりよく保持するため、厳しい公差と制御された仕上げが必要な作業では中速が通常選択されます。バンドの緩みが許容され、部品あたりのコストが優先されるブラケット、シム、および単純なパンチには、依然として高速がより良い選択です。
ワイヤー放電加工で自動車部品を大量生産できますか? ワイヤー放電加工機 machines are best described as production tooling rather than production parts equipment. One machine can run unattended through the night on a stack of die inserts, and a cell of three or four can serve a full tool room. For consumer parts in hundreds of thousands of pieces, wire EDM makes the die, not the part.
自動車の金型加工にはどのワイヤーを指定すればよいですか? ビルダーのパラメータ ライブラリが材料と厚さに合わせて構築されているワイヤのタイプと直径を指定し、書面で確認します。コーティングされたグレードは、トリムパスのフラッシングとエッジ品質を向上させるために一般的に使用されます。往復ワイヤを使用する高速機械では、モリブデンワイヤが標準のままです。
自動車作業用のワイヤー放電加工機を注文する前に何を確認する必要がありますか? コントロールがサポートするトリム パスの数, the measured positioning accuracy of the specific unit with the test method named, the committed lead times for power supply and axis drive spares, the English documentation set, and whether the builder can supply starting parameters for carbide, carburized steel and titanium at the thicknesses you actually run.
切断テストをリクエストする スタンピング、ブレーキ、トランスミッション、EV プログラムを扱うツールルームには、通常、きつい作業用に 1 台の中速機械、大量作業用に 1 台または 2 台の高速機械が必要です。さらに、金型作業が含まれる場合はテーパー機能も必要です。実際に重要な材料、硬度、厚さ、公差を含む図面を送信することは、カタログ ページではなく、役立つ機械の推奨事項を取得する最も早い方法です。通常、実際の公差範囲が一般的なメモから分離されると、答えは変わります。