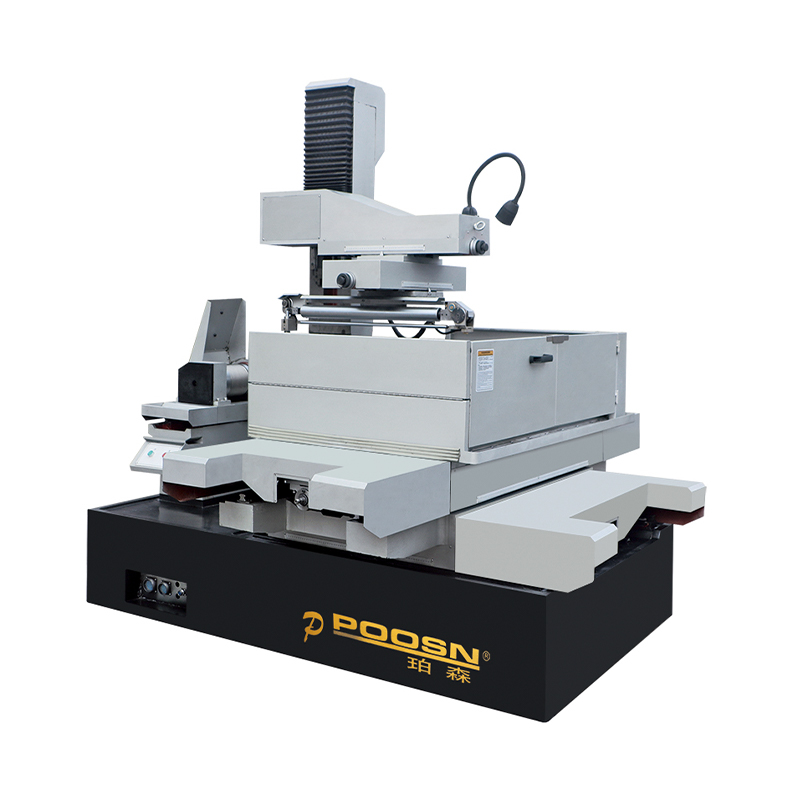
ワイヤ放電加工機とは何か、ワイヤ放電加工はどのように行われるのか
A ワイヤー放電加工機 ワイヤ放電加工の略称は、細く連続的に動く金属ワイヤとワークピースとの間に制御された電気スパークを急速に発生させ、導電性材料を成形する製造プロセスです。このプロセスは一般に次のように知られています。 ワイヤ放電加工 またはワイヤーカット EDM を使用すると、機械的な切断力ではなく、局所的な熱浸食によって材料を除去します。部品に物理的な切断圧力がかからないため、ワイヤ放電加工は、従来のフライスや研削工具では加工が困難な硬化工具鋼、超硬、その他の強靭な導電性合金の成形に広く利用されています。
動作中、ワイヤ電極は供給スプールから連続的に供給され、正確な位置を維持する上部および下部のワイヤ ガイドを通過し、ワークピースに直接接触することなくワークピース内を移動します。小さな作動ギャップ、一般的には次の範囲にあります。 0.01mm~0.05mm 、ワイヤーと材料の間に維持されます。各放電は非常に少量の金属を蒸発させ、誘電性の流体が浸食された粒子を切断ゾーンから洗い流し続けると同時に、ワイヤを冷却して放電プロセスを安定化させます。
材料の除去は機械的せん断ではなく電気的および熱的作用によって行われるため、ワイヤー EDM 加工は、鋭利な内部コーナー、狭いスロット、複雑な輪郭を備えたコンポーネントの製造に適しており、そうでなければ複数の二次加工が必要になります。
ワイヤ放電加工プロセスのステップバイステップ
プログラミングの詳細は部品の形状や機械モデルによって異なりますが、ほとんどのワイヤ放電加工ジョブは、セットアップから最終的な部品の分離まで同様の手順に従います。このシーケンスを理解すると、オペレータは作業を開始する前に治具、ワイヤの消費量、サイクル タイムをより正確に計画することができます。
- ワイヤー通しと張力調整 : 電極ワイヤは、ワイヤの直径と材料の厚さに合わせて張力が設定され、供給スプールからガイド システムと巻き取り機構を介して装填されます。
- ワークのセットアップとデータムの調整 : 部品はワークテーブルに固定され、基準エッジまたはデータム穴に位置合わせされます。
- パスプログラミング : 切断プロファイルは CAD データから生成されるか、制御装置に入力され、輪郭とテーパ要件を定義します。
- 荒削りパス : 最初のパスでは、比較的高い放電エネルギーでプログラムされた経路に沿って材料の大部分が除去されます。
- パスのトリムとフィニッシュ : エネルギーを削減して追加のパスを実行することで、寸法精度と表面仕上げが向上します。
- フラッシングと切り粉の除去 : 誘電性の流体が切断面全体を循環し続け、侵食された粒子を除去します。
- 部品の分離 : プロファイルが完了すると、完成品が周囲のストックから解放されます。
ワイヤー放電加工用の材料:切断できるものとできないもの
定義要件は、 ワイヤー放電加工用材料 硬度ではなく導電率です。このプロセスでは火花放電によって材料が侵食されるため、焼入れ工具鋼、超硬合金、および耐熱超合金はすべて、より柔らかい導電性金属と同様の相対的な難易度でワイヤ放電加工で加工できますが、ほとんどのセラミック、プラスチック、ガラスなどの非導電性材料は、一般に最初に導電性表面コーティングを適用しない限り加工できません。
材料ファミリー別の一般的な材料適合性と一般的なワイヤ EDM 加工アプリケーション | 材質 | 導電率 | 代表的な用途 |
| 工具鋼およびダイス鋼 | 導電性 | プレス金型、パンチ |
| 超硬合金 | 導電性 | 摩耗部品、成形工具 |
| チタン合金 | 導電性 | 航空宇宙、医療部品 |
| ニッケル基超合金 | 導電性 | タービン部品 |
| 銅と真鍮 | 導電性 | 電極、コネクタ |
| テクニカルセラミックス | 非導電性 | 基本的には加工不可 |
材料の厚さもサイクル計画において実際的な役割を果たします。 10 mm 未満の薄いシートストックは通常、最小限のトリムパスで素早く切断されますが、厚いブロックは 100mm~300mm この範囲は金型作業では一般的ですが、より長いサイクル時間を必要とします。
芯線放電加工の部品と機械の構造
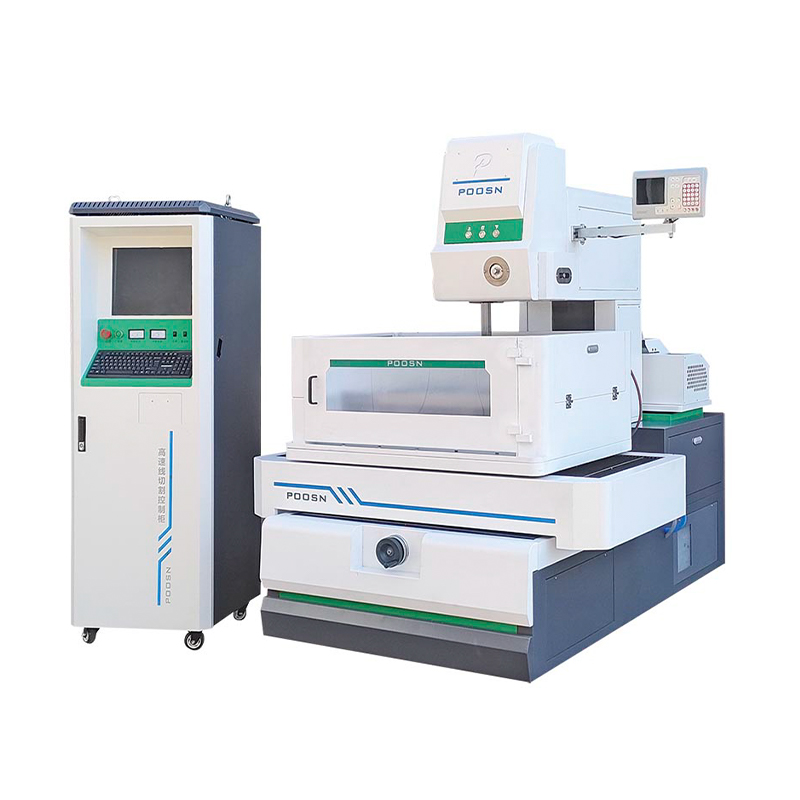
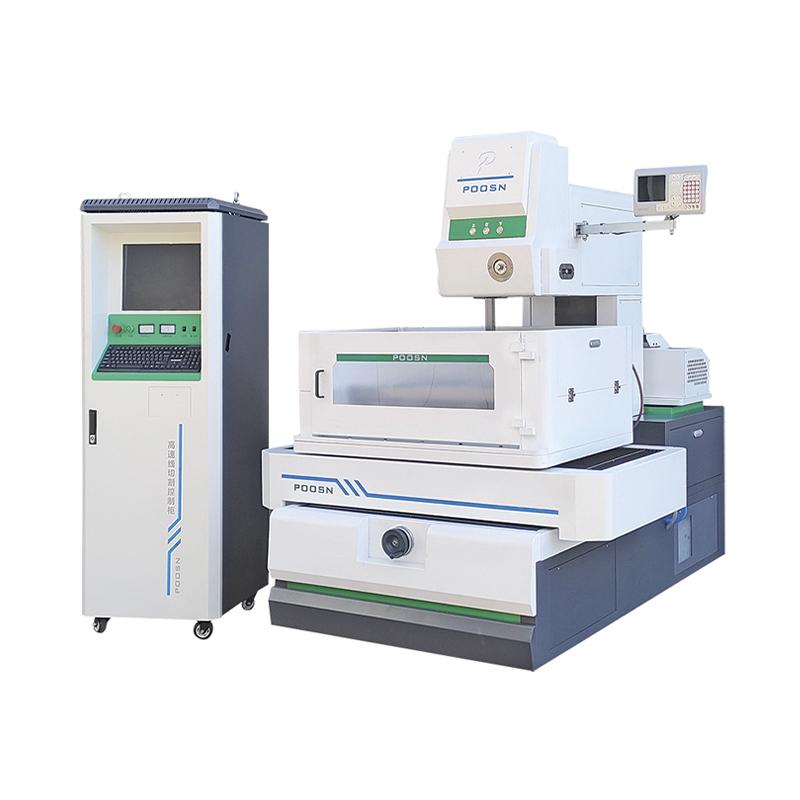
主要なものを理解する ワイヤー放電加工機 components 切断の問題の診断、メンテナンスの計画、機械の仕様の比較が容易になります。以下の図は、多くのワイヤ放電加工システムに共通する一般的なレイアウトの概要を示しています。
上の図は、一般的なワイヤ切断機におけるワイヤ スプール、上部および下部ワイヤ ガイド、作業テーブル、誘電体タンク、および制御パネルの相互の一般的な位置を示しています。ワイヤ経路は、スプールから上部ガイドを通り、ワークピースを通って下部ガイドに入り、その後、巻取りシステムに到達します。このレイアウトは、中速、高速、大型テーパーのマシン カテゴリ全体でほぼ一貫していますが、正確な位置はメーカーやモデルによって異なります。
ワイヤ供給、ガイド、巻き取りシステム
ワイヤ スプールは、電極ワイヤを上部ガイドを通ってワークピースを通って下部ガイドに送り込み、その後、巻き取りおよび収集システムに到達します。ガイドの摩耗は真直度と再現性に直接影響するため、ガイドの検査は定期的なメンテナンス作業となります。
電源とパルス発生器
パルス発生器は放電周波数、電圧、電流を制御し、各スパークのエネルギーを形成します。一般に、エネルギー設定を低くすると、切削速度を下げてもより細かい表面仕上げが可能になりますが、エネルギー設定を高くすると、より高速な荒切削が可能になります。
誘電性流体システム
誘電体タンク、濾過ユニット、および脱イオン樹脂は、流体の導電率を動作範囲内に維持し、切断部から侵食された粒子を洗い流し、放電中のワイヤとワークピースの冷却に役立ちます。
ワイヤ放電加工機の種類:中速、高速、大テーパーシステム
ワイヤ放電加工機は、一般にワイヤ走行方式と切断能力によって分類されます。各カテゴリは、精度、表面仕上げ、サイクル タイムの異なるバランスに適しています。
中速ワイヤ放電加工機
中速システムでは、往復モリブデン ワイヤと複数のトリム パスを組み合わせて使用します。このアプローチにより、単一の粗パスと比較して寸法精度と表面仕上げが向上するため、これらの機械は仕上げ品質が重要な中量の金型、金型、ツーリング作業に実用的な選択肢となります。
高速ワイヤ放電加工機
高速システムでも往復モリブデン ワイヤが使用されますが、一般的には効率的な粗切断スループットを実現するように設定されています。これらの機械は、プロファイル切断、ブランキング金型の製造、日常のプロトタイプ作業など、一般的な工具および金型工場で広く使用されています。
大型テーパーワイヤ放電加工機
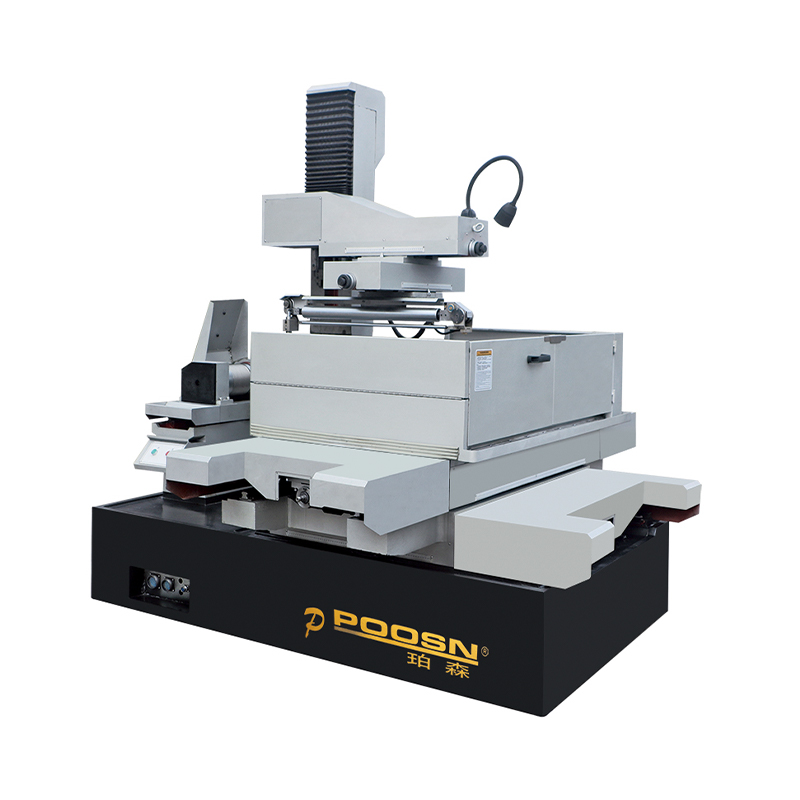
大型テーパー システムには、ワイヤー ガイドを傾けて角度のあるプロファイルを切断する U-V 軸機構が装備されています。この機能は、スタンピングダイの逃げ角、押出ダイの製造、および切断壁に沿った抜き勾配を必要とするその他の工具に一般的に適用されます。
機械カテゴリ間の切断効率の比較
下の横棒グラフは、中速、高速、大型テーパーワイヤー放電加工機の相対的な切削効率指数を比較したものです。高速機械は一般に荒切削のスループットに合わせて構成が最適化されているため、最も高い位置にあります。中速マシンは、サイクルタイムの一部が仕上げ品質を向上させるトリムパスに使用されるため、中間の範囲に位置します。大型のテーパーマシンでは、傾斜ワイヤガイド機構により機械的な複雑さが増し、切断速度に影響を与える可能性があるため、指数が若干低くなります。これらの値は、特定のジョブの固定出力数値ではなく、一般的な相対比較を表します。
ワイヤ放電加工の一般採用動向
以下の折れ線グラフは、近年の精密工具製造におけるワイヤ放電加工採用の一般的な方向性を反映した、指数化された傾向を例示的に示しています。全体的なパターンは上昇傾向にあり、これは、金型、金型、および精密部品の作業におけるより厳しい公差要件への広範な製造シフトと一致しています。電気自動車の工具や航空宇宙部品の製造などの分野の成長は、硬化した材料の成形方法としてワイヤー EDM への関心が引き続き高まっていることを一般的に支えています。この指数スケールは、正確な統計ではなく方向性の動きを示すことを目的としており、一般的な背景コンテキストとして扱う必要があります。
ワイヤ EDM アプリケーション全体にわたる一般的な材料分布
以下の縦棒グラフは、工具および金型の製造全体にわたってワイヤ放電加工で一般的に加工される材料カテゴリの一般的で代表的な分布を示しています。通常、工具鋼およびダイス鋼が最大のシェアを占め、スタンピングおよび成形工具での広範な使用を反映しています。一方、超硬合金は、耐摩耗性工具部品に関連する、小さいながらも安定したシェアとして続きます。残りのカテゴリはアルミニウム、チタン、超合金、銅、真鍮で構成され、それぞれが試作、航空宇宙部品、電極製造などの特定の応用分野に関連付けられています。この分布は例示的なものであり、顧客ベースと製品の焦点に応じて個々のショップによって異なります。
マシンカテゴリー特性のレーダー比較
以下のレーダー チャートは、切断効率、表面仕上げ、テーパー能力、精度の一貫性という 4 つの特性に関して、中速、高速、大型テーパー ワイヤ EDM マシンを比較しています。中速マシンは、複数のトリムパスによる表面仕上げの強さと精度の一貫性を備えたバランスの取れた形状を示します。高速機械は切断効率を最大限に高めますが、スループットを重視しているため、テーパ能力は後退します。大型テーパーマシンは明らかにテーパー機能軸に沿って最も遠くまで伸びており、これは角度付きプロファイル切断用の専用 U-V 軸設計を反映しています。重なり合う 3 つの形状を読み取ると、単一のカテゴリがすべての特性において優れているわけではないことがわかります。そのため、機械の選択は、特定の部品にとってどの特性が最も重要であるかによって決まります。
チャートでは、 緑色の形状は中速マシンを表します 、青い形状は高速マシンを表し、落ち着いたネイビーの形状はラージテーパーマシンを表します。これら 3 つの形状を重ね合わせると、特性ごとに個別の数値表を読む必要がなく、トレードオフを一目で簡単に比較できます。
業界を超えたワイヤ EDM 加工の一般的な用途
ワイヤ放電加工は、硬さに関係なくあらゆる導電性材料に加工できるため、日常の工具工場から精密部品サプライヤーに至るまで、幅広い製造分野で使用されています。
- プレス金型の製造 : パンチとダイのプロファイル、逃げ角、および摩耗インサート
- 射出成形金型部品 : コアとキャビティのインサート、エジェクター ピンの詳細、冷却チャネルの特徴
- 航空宇宙部品 :タービンブレード固定具、チタンブラケット、超合金部品
- 医療機器部品 : 手術器具部品および小型精密治具
- 精密な歯車とテンプレート : ゲージブロック、歯車プロファイル、検査テンプレート
- 電極の製造 : 彫り込み放電加工作業に使用されるグラファイトおよび銅の電極
用途に適したワイヤー EDM マシンを選択する方法
中速、高速、大型テーパー ワイヤ EDM マシンの中から選択する場合は、一般に、マシンの能力と部品の要件を一致させる必要があります。以下のチェックリストは、マシンの選択時に通常最も重要となる要素をカバーしています。
- 材料厚さの範囲 : ワークテーブルのクリアランスとワイヤ送給システムが薄いシートワークと厚いダイブロックの両方に対応できることを確認してください。
- 必要な表面仕上げ : より細かい仕上げが必要な部品は、通常、複数のトリム パスの恩恵を受け、中速構成が有利になります。
- テーパーカットのニーズ : 抜き勾配や面取りされた壁が必要な部品は、大きなテーパーの U-V 軸マシンの方向を向いています。
- 生産量 : 生産量の多い工場では切断のスループットを優先する場合がありますが、生産量の少ない精密作業ではパスごとの仕上げ品質を優先する場合があります。
- ワークサイズとテーブル移動量 : X-Y 移動量と作業台の耐荷重が、生産で予想される最大の部品と一致していることを確認します。
製造の背景: 台州新城陽機械
台州新城陽機械製造有限公司は、放電加工機および関連する特殊加工技術の研究、開発、生産に注力しているメーカーです。同社の製品範囲は次のとおりです。 PS-C、DK77-BC中速ワイヤーカットシリーズ 、 DK77-A、DK77-B 高速ワイヤーカットシリーズ 、そして DK77-D ラージテーパーワイヤーカットシリーズ これにより、お客様は、この記事全体で説明されているさまざまな切断ニーズに合わせた機械カテゴリを選択できるようになります。
同社が製造する各機械は、標準的な製造慣行の一環として位置決め精度テストを受けており、機器は国家製造基準を参照して製造されています。製品は国内市場全体で販売されており、一部のモデルは東南アジア、西アジア、ヨーロッパ、南北アメリカに輸出されています。同社は、品質と顧客のニーズを中心とした市場指向のアプローチで事業を展開し、中速、高速、大型テーパー切断カテゴリーにわたる実用的で保守可能なワイヤー EDM 装置で工具メーカーや金型メーカーをサポートしています。
一貫した切断結果を得るためにワイヤ EDM コンポーネントを維持する
定期的なメンテナンスにより、ワイヤ放電加工の結果が長期間にわたって一貫した状態に保たれ、計画外のダウンタイムが削減されます。以下の項目は、一般に切削精度と表面仕上げに最も大きな影響を与えるメンテナンス領域をまとめたものです。
- ワイヤーの張力とガイドの摩耗 : 張力が一貫していないか、ガイドが摩耗していると、ワイヤーの振動が発生し、波状の切断壁として現れます。
- 誘電性流体の状態 : 流体の抵抗率とろ過は、吐出の安定性と切断の安定性に直接影響します。
- フラッシングノズルの状態 : ノズルの摩耗または詰まりにより、特に厚いワークピースの場合、切り粉除去効率が低下します。
- 位置決め精度チェック : 定期的な検証は、機械が長期間使用しても定格切削公差を維持し続けることを確認するのに役立ちます。
ワイヤ放電加工に関するよくあるご質問
ワイヤー放電加工機は何に使用されますか
ワイヤ EDM は、スタンピング ダイ、金型部品、精密工具などの用途向けに、焼入工具鋼、超硬、さまざまな合金などの導電性材料の精密なプロファイルを切断するために使用されます。
ワイヤー放電加工に適した材質は何ですか
一般に、工具鋼、超硬、チタン、ニッケル基超合金、アルミニウム、銅、真鍮、グラファイトなどのあらゆる導電性材料を加工できます。ほとんどのセラミックやプラスチックなどの非導電性材料は、通常、導電層でコーティングされていない限り適切ではありません。
高速ワイヤ放電加工機と中速ワイヤ放電加工機の違いは何ですか
どちらも往復モリブデンワイヤを使用しますが、中速機械は通常、精度と表面仕上げを向上させるために複数のトリムパスを適用するのに対し、高速機械は一般に、より高速な粗切断スループットを目的として設定されています。
ワイヤ放電加工で厚物も切断可能
はい、ワイヤ EDM 加工では、一般に数十ミリメートルから最大数百ミリメートルの範囲の金型と金型の作業で厚いブロックを加工できますが、フラッシングの需要により厚さに応じてサイクル タイムは増加します。
最も頻繁に注意を必要とするワイヤー EDM コンポーネントはどれですか
ワイヤガイド、フラッシングノズル、および誘電性流体の濾過は、これらの領域の摩耗や汚染が切削の安定性と表面仕上げに最も直接的な影響を与えるため、一般に最も頻繁な注意を必要とします。